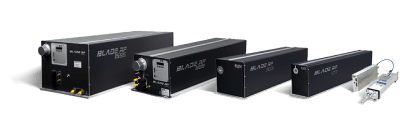
Il laser a CO2 è presente sul mercato ormai da molti decenni. Nel corso degli anni ha dimostrato di essere uno strumento robusto, capace di offrire migliaia di ore di lavorazione senza dover essere sottoposto a manutenzione o senza dover essere sostituito.
La manutenzione ridotta è uno dei vantaggi delle lavorazioni al laser, che lo differenzia dalle attrezzature di meccaniche di produzione.
Queste ultime funzionano mediante contatto tra le parti. Inoltre, per funzionare, hanno bisogno di mettere in movimento dei meccanismi. Gli attriti che si generano durante il funzionamento della macchina rendono l’usura di queste attrezzature di produzione un problema pressante. Periodicamente è necessario fermare la produzione per eseguire le operazioni di manutenzioni necessarie, con un aumento dei costi di esercizio e di esecuzione della lavorazione. Un esempio è il settore delle fustelle. In questo tipo di applicazione le fustelle devono essere sostituite periodicamente per garantire la qualità del taglio.
Il laser invece è un processo non a contatto. Tutto il funzionamento dei sistemi laser si basa sulla produzione e trasmissione di impulsi elettronici e sulla generazione di fasci di luce polarizzata. Non ci sono parti in movimento o attriti che quindi non influiscono direttamente sulla durata della sorgente laser.
Tuttavia questo non significa che le sorgenti laser non abbiano bisogno di manutenzione. Anche le sorgenti laser vanno incontro a usura, anche se in maniera decisamente più lenta. Per questo devono essere sottoposte a manutenzione ordinaria.
Nel caso delle sorgenti laser a CO2 il problema principale è la rarefazione del gas all’interno del tubo laser. Anno dopo anno, normalmente, la miscela di gas si esaurisce e questo comporta una diminuzione di circa 1-2% all’anno della potenza emessa. Questo causa un graduale peggioramento della lavorazione e una diminuzione consequenziale dell’efficienza del processo.
Per ovviare a questo problema è necessario intervenire periodicamente con la rigenerazione della sorgente laser. Questa è però un’operazione costosa a livello sia economico che di tempo e comporta normalmente anche la sospensione della produzione, con un impatto negativo sulla produttività.
El.En. ha creato la serie di sorgenti laser basate sulla tecnologia Self-Refilling. Queste sorgenti, che abbiamo chiamato Never Ending Power, evitano la rigenerazione della sorgente grazie all’impiego di una bombola, nel quale vi è all’interno il mezzo di propagazione. Queste possono essere semplicemente sostituite in modo immediato, garantendo gli stessi parametri di processo e la stessa potenza nel tempo, senza interruzioni.
Con questa innovativa tecnologia di ricarica si può avere una sorgente laser sempre al massimo della potenza. La qualità del raggio laser sarà sempre ai massimi livelli e la vita della sorgente laser sarà praticamente infinita. Contattaci per maggiori informazioni!
Il taglio laser consiste nella rimozione di una porzione di materiale da un oggetto secondo un percorso di taglio definito.
Il taglio laser consiste nella rimozione di una porzione di materiale da un oggetto secondo un percorso di taglio definito.
Si tratta di una delle più comuni applicazioni del laser. Circa l’80% dei laser utilizzati in ambito industriale è impiegato in questa applicazione.
Il taglio laser comprende anche lavorazioni come la perforazione laser e di laser kiss cutting.
Il processo di taglio laser consiste nel concentrare mediante una lente di focalizzazione l’energia del raggio laser in un punto molto piccolo della superficie del materiale da tagliare.
L’energia così concentrata fa innalzare la temperatura a livelli altissimi, provocando la rimozione del materiale e quindi l’esecuzione del taglio.
Dal punto di vista fisico-chimico, il taglio laser mette in atto processi diversi a seconda del materiale che viene lavorato.
I principali processi sono:
sublimazione: il laser riscalda il materiale fino a provocarne la sublimazione immediata. Questo processo ha luogo ad esempio nel taglio di diversi polimeri.
fusione: il laser riscalda il materiale fino a fonderlo; il materiale fuso viene espulso da un getto di gas. Questo processo ha luogo ad esempio nel taglio dei materiali metallici e di alcuni materiali polimerici
degradazione chimica: il laser riscalda il materiale fino a ridurre le molecole ai loro componenti essenziali. È così che viene eseguito il taglio di materiali derivati dal legno come la carta
I vantaggi del laser cutting rispetto agli altri metodi di taglio
Il taglio laser presenta numerosi vantaggi sia in termini di qualità del taglio che in termini di caratteristiche del processo.
Ecco i principali:
dimensione del taglio molto sottile con tolleranze strettissime
bordi di taglio netti e senza imperfezioni, non necessitano di ulteriore rifinitura
zona termicamente alterata molto ristretta, non danneggia il materiale circostante
velocità di esecuzione elevata
il pezzo non richiede un fissaggio perchè in assenza di interazione meccanica
non c’è il rischio di rompere o usurare gli utensili perché non viene utilizzato nessun mezzo fisico, il raggio laser di fatto è luce
facilità di automazione del processo
elevate possibilità di personalizzazione del percorso di taglio ed elevata flessibilità
pulizia, riduzione degli scarti
possibilità di seguire geometrie di taglio complesse
non viene fatto truciolo se non polvere, vapori o fumi che vengono facilmente aspirati.
Per approfondire l’argomento leggi il nostro articolo sugli 8 principali vantaggi del taglio laser.
In quali settori è utilizzato il taglio laser
Il taglio laser è utilizzato in numerosi settori industriali.
Automotive: taglio delle parti in plastica delle automobili, taglio dei pellami
Segnaletica: progettazione e realizzazione di confezioni innovative
Display: taglio dei pannelli Backlight LGP
Packaging: realizzazione di packaging innovativi
Alimentare: tagli laser su alimenti destinati al consumo
Digital converting: lavorazioni cartotecniche
Decorazione: realizzazioni di oggetti tagliati con il laser
Moda: creazione di particolari effetti su tessuti semilavorati e prodotti finiti
Quali materiali possono essere lavorati con il taglio laser
Il taglio laser può essere applicato sulla maggior parte dei materiali comunemente utilizzati in ambito industriale. Possiamo suddividerli in metalli e non metalli.
Per il taglio laser dei metalli si utilizza principalmente il laser a fibra. Questa tipologia di laser lavora ha una lunghezza d’onda che è compatibile con le caratteristiche dei metalli. Per questa ragione il taglio laser a fibra è diventato lo standard per il taglio laser dei metalli.
Il taglio laser dei non-metalli è invece il regno incontrastato del laser a CO2. Questo tipo di laser ha una lunghezza d’onda di 10.6 micrometri che è perfettamente assorbita dai materiali non metallici.
Da questa caratteristica deriva l’estrema flessibilità del laser a CO2. Ecco una lista dei materiali non metallici che possono essere sottoposti a taglio con laser a CO2:
film plastico
PMMA
polietilene
pelle e pellami
tessuti in fibra naturale
tessuti in fibra sintetica
legno e derivati
mdf
truciolato
compensato
carta e cartone
prodotti alimentari
frutta e verdura
salumi e formaggi
ortaggi
ceramica, vetro e pietra
alumina
pietra
vetro
Le sorgenti laser ideali per il taglio
Per il taglio al laser CO2 si utilizzano sorgenti laser semi-sigillate. Un parametro che influenza la qualità di un taglio laser è la capacità del sistema di focalizzare il laser sulla superficie da lavorare, compito svolto dalle teste di scansione. Le teste di scansione laser El.En. permettono di impostare parametri di focus capaci di eseguire sempre tagli di qualità elevata. Velocità e potenza della sorgente sono altri due parametri che influenzano la qualità del taglio. Per ogni applicazione si può trovare la combinazione migliore per ottenere lavorazioni della qualità più alta. La velocità di esecuzione del taglio è direttamente proporzionale alla potenza del laser. Se si ha bisogno di alte velocità di taglio è meglio scegliere una sorgente laser con potenza maggiore che può essere modulata in caso di necessità, per lavorare a velocità più basse. Le sorgenti laser possono lavorare in coppia con una testa di scansione o con una testa di taglio.
Le sorgenti laser El.En. maggiormente indicate per le applicazioni di taglio laser sono quelle dellaSerie Self-Refilling. Questa serie è stata sviluppata da El.En. con le seguenti caratteristiche:
NEP – Never ending power: possibilità di ricaricare in autonomia il medium produttore del laser
disponibile in diverse opzioni di potenza da 300 a 1200 W
stesso fattore forma per tutte le potenze
elevata efficienza energetica
design compatto
Come abbiamo visto, la fattibilità di un’applicazione di taglio laser dipende dalla capacità di focus della testa di scansione, la velocità di taglio richiesta e la potenza della sorgente.
Continuiamo il nostro viaggio nelle applicazioni del laser CO2 per il mondo del packaging. Qualche tempo fa avevamo descritto come fosse possibile realizzare la micro-perforazione laser delle buste di plastica per la conservazione dei prodotti alimentari freschi. In questa applicazione il laser a CO2 permette di ottenere una precisione e una velocità di esecuzione inimmaginabili con i metodi di produzione tradizionali.
Grazie alla micro-perforazione laser diventa possibile realizzare facilmente packaging per alimenti da confezionare in atmosfera controllata. In questo tipo di confezionamento è fondamentale controllare gli scambi di gas fra l’interno e l’esterno della busta, perché da questo parametro dipende la buona conservazione del prodotto sugli scaffali.
Non è un caso che il laser abbia trovato applicazione in questo ambito. L’industria del packaging si basa su specifiche produttive molto stringenti. Non solo i packaging per alimenti devono garantire la qualità del prodotto, ma devono anche rispondere a requisiti di resistenza meccanica, sterilità della confezione e sicurezza alimentare. Tutti questi aspetti devono inoltre conciliarsi anche con un aspetto estetico. Il packaging è decisivo nell’influenzare i comportamenti di acquisto dei consumatori e un imballaggio realizzato con poca cura può, ad esempio, ridurre la qualità percepita del prodotto.
In questo articolo descriveremo un’altra delle applicazioni del laser al CO2 per il mondo del packaging mostrando come il laser sia lo strumento ideale per creare senza sforzo imballaggi che abbiano tutte queste caratteristiche. Parleremo infatti della sigillatura delle buste in plastica per prodotti alimentari realizzata tramite processi di saldatura laser della plastica.
I metodi convenzionali per sigillare le buste in plastica per alimenti
Perché il laser è un processo innovativo nella sigillatura laser dellebuste per alimenti? Per saperlo vediamo brevemente quali sono i metodi tradizionalmente utilizzati per sigillare le buste di plastica per alimenti.
Convenzionalmente la sigillatura delle buste in plastica è un processo di saldatura basato sull’utilizzo del calore e della pressione. Il calore infatti riduce la viscosità delle termoplastiche utilizzate che, in questo modo, si uniscono e si saldano tra di loro. Che sia per sfregamento, per elettromagnetismo o per produzione di calore, questo processo è di tipo meccanico e comporta l’utilizzo di strumenti creati appositamente per il tipo di packaging da confezionare. Questo significa che le parti della macchina che eseguono la lavorazione devono essere cambiate ogni volta che si cambia lavorazione o tipo di packaging. La presenza di meccanismi e di parti in movimento inoltre comporta che questi sistemi abbiano strutture più massicce: i pezzi da lavorare devono essere bloccati saldamente e questo richiede la creazione di una massiccia struttura della macchina.
Una linea produttiva di questo tipo è poco flessibile: un produttore di alimenti può aver bisogno di lavorare con confezioni diverse all’interno dello stesso ciclo produttivo. Questo comporta la sostituzione di pezzi della macchina e altri interventi di manutenzione ordinaria e straordinaria che diminuiscono la produttività e consumano risorse.
Sono proprio questi alcuni degli svantaggi che hanno reso l’introduzione del laser nei processi di sigillatura delle buste in plastica uno strumento irrinunciabile.
Sigillatura delle buste in plastica per alimenti tramite saldatura laser
Il processo di sigillatura laser delle buste alimentari rientra nei processi di saldatura laser delle termoplastiche. Le buste maggiormente utilizzate nel campo del confezionamento degli alimenti sono quelle trasparenti, in polipropilene o in polietilene.
Questi materiali assorbono molto bene la lunghezza d’onda a 10.6 micrometri sviluppata dal laser a CO2. Quando il raggio laser, grazie a una testa di scansione, raggiunge la superficie del materiale da saldare, lo riscalda facendogli raggiungere la temperatura di fusione e permettendo di saldare i due fogli di plastica che costituiscono i lembi della busta.
Il processo è istantaneo e molto veloce: le velocità raggiungibili con questo metodo di saldatura laser delle buste di plastica sono dell’ordine di decine di pezzi al minuto.
Quali sono i vantaggi della sigillatura laser
I vantaggi di un sistema di sigillatura delle buste in plastica basato sul laser sono molteplici:
Si possono cambiare forma e dimensione degli imballaggi da sigillare senza bisogno di lunghe interruzioni del flusso di produzione. Non è necessario produrre di volta in volta strumenti su misura per realizzare la sigillatura in quanto il laser si può applicare a qualsiasi tipo di contenitore e a qualsiasi tipo di lavorazione anche all’interno dello stesso ciclo produttivo.
La sigillatura può essere effettuata anche su film plastici molto sottili senza correre il rischio che il materiale si rovini. Questo permette di realizzare lavorazioni di estrema precisione riducendo al minimo la quantità di materiale utilizzato e quindi i rifiuti.
Poiché in un sistema laser non sono utilizzate parti meccaniche o altri meccanismi ingombranti, in questo tipo di macchine gli ingombri sono ridotti al minimo e si adattano bene a impianti di produzione in spazi ristretti.
Come ogni lavorazione laser, anche il processo di saldatura delle buste in plastica è un processo senza contatto tra le parti. In questo modo i residui della lavorazione sono praticamente inesistenti rendendo il processo asettico, quindi ideale per i processi di confezionamento degli alimenti.
Quali componenti sono necessari
Ma quali sono i componenti di un sistema così costituito? È difficile stabilire nel dettaglio le componenti o i vari elementi che comporranno il sistema. Ogni produttore ha le proprie necessità in fatto di potenza, velocità produttiva, materiale trattato etc. Tuttavia è possibile definire questi tre elementi fondamentali di un simile sistema.
Sorgente laser CO2
genera il raggio laser che eseguirà la lavorazione sul pezzo. Sono disponibili diverse potenze di funzionamento che vanno, nel caso delle sorgenti El.En. da150 ai 1200W.
Testa di scansione laser
La testa di scansione è un dispositivo che ha la funzione di “movimentare” il raggio laser mantenendolo perfettamente focalizzato sul punto della lavorazione ma avendo la possibilità di realizzare diverse geometrie, anche particolare. Le teste di scansione El.En. effettuano questo processo ad altissima velocità, grazie agli specchi al berillio montati su motori galvanometrici.
Software di controllo
Il vantaggio della lavorazione laser è che tutto il processo è controllato in maniera digitale. Tramite il software è possibile controllare tutti i parametri rilevanti della lavorazione ed eseguire modifiche on-the-fly, senza interrompere il flusso della lavorazione.
La pulitura laser è il processo attraverso cui si usa il laser per rimuovere impurità, scorie o contaminanti dalla superficie di un oggetto. Si tratta di un processo che si presta a diverse applicazioni sia industriali che non industriali. Dalla pulitura degli stampi di termoformatura al restauro dei monumenti, non c’è settore in cui la pulitura laser non possa essere applicata con successo. In questo articolo vi spieghiamo in cosa consiste il processo di pulitura laser, il principio su cui si basa e perché ha una marcia in più rispetto ai metodi convenzionali di pulitura.
I metodi di pulitura convenzionali
Nel campo della produzione industriale, la manutenzione degli strumenti di produzione è fondamentale, in particolare in quegli ambiti dove da essa dipende la qualità della produzione. Nel settore della termoformatura della plastica, ad esempio, è fondamentale avere sempre stampi puliti per ottenere pezzi di qualità. Ruggine, polvere, residui di materiale sono fra i tipi di sporco più comune che è necessario rimuovere periodicamente. Le operazioni di pulizia sono tuttavia molto costose in termini di risorse. L’esecuzione concreta dipende dal tipo di manutenzione richiesta. Ma in generale possiamo dire che i metodi di pulizia si basano sull’utilizzo di metodi chimici oppure meccanici. Nel primo caso la pulitura è affidata a solventi, detergenti o altri composti chimici che degradano il materiale da eliminare e ne facilitano la rimozione. Nel secondo caso ci si affida a sistemi come la sabbiatura o la pulizia a ultrasuoni. Questi metodi di pulitura hanno grossi svantaggi. L’impiego di prodotti chimici li rende molto inquinanti, oltre a richiedere agli operatori di adottare particolari accorgimenti di sicurezza. Inoltre, il contatto fisico causa spesso un danneggiamento del pezzo che, alla lunga, finisce per essere danneggiato dalle operazioni di pulizia. La pulitura laser si è affermata proprio perché ha il vantaggio di superare i principali inconvenienti dei metodi di pulitura tradizionali.
La pulitura laser e i suoi vantaggi
La pulitura laser consiste nell’irradiare la superficie di un materiale in maniera tale da rimuovere lo strato superficiale. La tecnica si basa sull’ablazione. Il raggio concentrato sul materiale spezza i legami molecolari del materiale da rimuovere. Il materiale viene così rimosso dalla superficie, evaporando in maniera istantanea senza praticamente lasciare residui.
A differenza dei metodi convenzionali quindi, nella pulitura laser non c’è impiego di solventi o di altre sostanze chimiche aggiuntive. Trattandosi poi di un processo senza contatto, non si realizza l’abrasione che rischia di danneggiare il pezzo, in quanto lo sporco superficiale viene rimosso senza andare ad attaccare il materiale sottostante.
E’ proprio questa difesa del materiale che rende molto attraente il laser. Il laser permette di operare selettivamente su un determinato materiale. Il laser rimuove solo i materiali che sono assorbiti dalla sua lunghezza d’onda. Inoltre, ogni materiale ha proprietà diverse e per essere rimosso ha bisogno di una diversa quantità di energia. Questo permette di operare sui materiali in maniera molto precisa, di calibrare il laser in maniera estremamente selettiva in modo da non danneggiare il materiale sottostante.
Flessibilità, elevate possibilità di controllare il mezzo e velocità sono le caratteristiche che rendono la pulitura laser uno strumento estremamente efficace.
I laser da utilizzare nella pulizia laser
La lunghezza d’onda del laser è estremamente importante per una corretta pulitura.. Determinate lunghezze d’onda sono più efficaci su determinati tipi di materiali. In questo è fondamentale la composizione chimica e molecolare del materiale che ne determina il comportamento.
In particolare, il laser CO2 ha una lunghezza d’onda che lo rende adatto non solo a rimuovere completamente gli strati organici come vernici e ruggine, ma lo rende adatto a tutte le applicazioni in cui si ha un substrato metallico, che non assorbendo nel lontano IR, non viene minimamente attaccato dal raggio laser.
Trova la tua applicazione
La pulitura laser si presta a essere applicata in una grande varietà di settori. In tutti i casi il laser rappresenta lo strumento di pulitura con bassi costi di manutenzione e un’efficacia molto elevata.
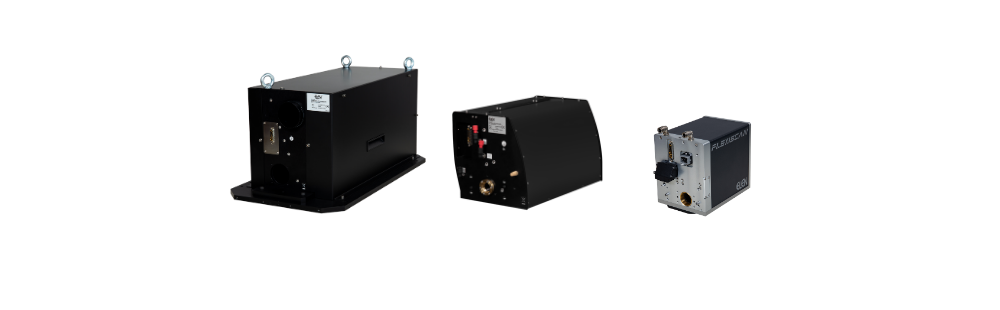
Le teste di scansione sono una componente fondamentale dei sistemi galvo per il taglio e la marcatura laser. Questi dispositivi hanno la funzione di deflettere il raggio laser proveniente dalla sorgente e muoverlo lungo gli assi X e Y in funzione della lavorazione da eseguire.
La testa di scansione ha al suo interno diverse componenti:
– Gli specchi galvanometrici
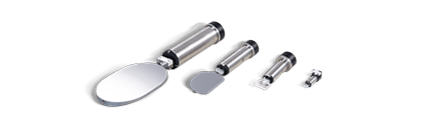
Il ruolo di deflettere il raggio laser è affidato a degli specchi montati su motori rotativi galvanometrici. Questi motori trasformano la tensione elettrica in movimento angolare.
Gli specchi, montati perpendicolarmente sui motori, spostano il raggio laser lungo gli assi X e Y sulla base dell’input ricevuto dal motore.
La caratteristica di questi dispositivi è che permettono di ottenere un’altissima accelerazione e velocità di movimento.
La dimensione dello specchio è in funzione del raggio laser. All’aumentare del diametro e della potenza del raggio deve anche aumentare il diametro dello specchio. La dimensione dello specchio influenza a sua volta l’accelerazione e la velocità di movimento angolare del motore. Gli specchi più piccoli raggiungono accelerazioni maggiori rispetto agli specchi di maggiori dimensioni.
Nella gamma El.En. si trovano specchi galvanometrici per diverse applicazioni. Approfondisci la linea completa dei nostri specchi galvanometri a 2 assi per laser CO2 sul nostro sito.
– L’ottica z-lineare
Gli specchi galvanometrici non sono l’unica componente di una testa di scansione. Un ruolo importante è svolto dalla lente z-lineare che ha la funzione di focalizzare il laser sull’area di lavoro.
Per raggiungere la zona di lavorazione, il raggio laser viene infatti proiettato a distanza rispetto alla testa galvo. Per mettere a fuoco il raggio laser e fargli eseguire la lavorazione in maniera ottimale, la lunghezza focale della lente deve variare in base alla distanza tra la testa di scansione e il punto sulla superficie.
La lente z-lineare modifica la lunghezza focale in tempo reale mantenendo il raggio laser sempre a fuoco sul pezzo da lavorare.
– Il software di controllo
Tutti i dispositivi all’interno della stessa di scansione devono essere coordinati per lavorare tutti insieme. Questo compito è svolto da un software di controllo.
Il software di controllo ha il compito di trasformare un file vettoriale\, nel quale è descritta la lavorazione da eseguire, in un percorso per il raggio laser. Il software di controllo fa agire in concerto la testa galvo e la sorgente laser permettendo di ottenere il risultato voluto.
I tipi di lavorazione eseguibili con testa galvo laser
Come abbiamo accennato, le teste galvo laser sono utilizzate principalmente nel taglio e nella marcatura laser.
– Taglio galvo laser
Nelle applicazioni di taglio le teste galvo permettono di raggiungere altissime velocità di lavorazione. Le teste galvo sono perfette nelle lavorazioni con materiali sottili come ad esempio carta, cartone, film plastici. La testa permette di eseguire tagli di qualsiasi forma con velocità elevate. I settori industriali che traggono più vantaggio nell’utilizzare motori galvanometrici sono fra i tanti l’industria degli adesivi, dove si possono eseguire lavorazioni come il kiss-cutting e l’industria del packaging dove le applicazioni galvo-laser sono utilizzate per realizzare prodotti dalle caratteristiche avanzate.
– Marcatura galvo laser
Le principali applicazioni di marcatura includono la marcatura di codici alfanumerici di vario tipo, come i codici a barre e QR codes, e la decorazione di motivi ornamentali. La marcatura al laser può essere eseguita su materiali diversi come i polimeri termoplastici, il legno, i tessuti, la pelle, i metalli, il vetro. Nel caso dei materiali trasparenti è anche possibile eseguire l’impressione di figure tridimensionali all’interno dell’oggetto.
I vantaggi delle teste galvo laser
Le teste galvo permettono di ottenere molti vantaggi nelle applicazioni laser:
Velocità – I motori galvanometrici raggiungono elevatissime velocità angolari. Questo significa che il raggio laser si sposta sulla superficie del pezzo da lavorare con velocità che raggiungono le decine di centimetri al secondo. Grazie a questo la produttività di un sistema galvo laser è elevatissima
Integrazione – Proprio per questa caratteristica, i sistemi galvo laser sono adatti a essere integrati in flussi produttivi più ampi. Un sistema galvo laser composto da testa di scansione e sorgente laser dà il meglio di sé quando è inserito in processi automatizzati. Inoltre la sua compattezza le rende integrabili anche in sistemi già esistenti del quale costituisce un notevole upgrade
Qualità – I sistemi galvo laser permettono di ottenere lavorazioni di alta qualità e definizione. Nelle applicazioni di marcatura la testa di scansione permette di ottenere una grande quantità di effetti inclusa la riproduzione di una fotografia su una superficie
Un dispositivo, tanti strumenti
Le teste di scansione sono uno strumento chiave nelle applicazioni di laser material processing. Trasformano un singolo raggio di luce polarizzata in uno strumento dalle tante applicazioni.
Per scegliere la testa di scansione più compatibile con l’applicazione di tuo interesse puoi richiedere l’aiuto di un esperto.
Una lista dei materiali che incide il laser a CO2 include sicuramente legno, carta e cartone, plastica, acrilati e gomma, pellami, metalli, ceramica. Per questo il laser a CO2 si è affermato come la tecnologia laser più versatile per la lavorazione dei materiali fra tutte le tecnologie laser disponibili.
Una lista dei materiali che incide il laser a CO2include sicuramente legno, carta e cartone. Plastica, acrilati e gomma, pellami, metalli, ceramica. Per questo il laser a CO2 si è affermato come la tecnologia laser più versatile per la lavorazione dei materiali fra tutte le tecnologie laser disponibili. Questa versatilità rende il laser CO2 una tecnologia difficilmente sostituibile, soprattutto per quelle lavorazioni che richiedono elevata personalizzazione, accuratezza, velocità produttiva e flessibilità.
Tuttavia, nonostante il largo impiego, c’è ancora molta confusione sulle reali possibilità di questa tecnologia. Molti utenti ci scrivono chiedendoci: quali materiali riesce a tagliare il laser CO2?Quali lavorazioni sono possibili? O ancora il laser CO2 può tagliare il legno? e il laser CO2 può tagliare la plastica? In questo articolo proveremo a fare una lista dei materialiassorbitori di laser a CO2 che possono essere facilmente lavorati con i laser di questo tipo. Per ogni applicazione indichiamo gli ambiti di applicazione più comuni.
I materiali assorbitori di laser a CO2 possono essere raggruppati in tre categorie principali:
Metalli ferrosi
acciaio dolce
Metalli non-ferrosi
alluminio, titanio altre leghe metalliche
Non-metalli
legno e derivati
carta e derivati
PMMA e altre plastiche
pellami e tessuti in generale
food in generale
Tutti i settori industriali che utilizzano questi materiali possono quindi usare il laser CO2. Ecco di seguito un elenco dei maggiori ambiti di applicazione del laser CO2:
Lavorazioni cartotecniche
Taglio scatole
Incisioni su carta e cartone
Taglio stencil
Decorazioni
Lavorazioni del legno
Taglio su legni di qualsiasi genere e spessore
Intarsi su legni pregiati
Incisioni di ogni tipo
Incisioni e intarsi
Incisione e taglio metacrilato
Incisione e taglio pelletterie
Incisione su targhe
Incisione e taglio tessuto
Incisioni su componenti elettronici
Incisioni su allumino anodizzato, metalli verniciati (il laser CO2 in generale non taglia i metalli ma è possibile inciderli in modo indelebile)
Incisioni su vetro, marmo e pietre
Intarsi su avorio
Creazione e personalizzazione
Creazione Fustelle
Creazione di plastici architettonici
Realizzazione espositori in plastica, cartone o legno
Scontorno e taglio etichette
Personalizzazione gadget
Personalizzazione bottoni
Lavorazioni per modellismo
Questa è solo una lista della varietà di oggetti e materiali che è possibile realizzare. Le possibilità sono realmente molto ampie e dipendono solo dalla creatività del progettista. Sono molti altri i materiali che possono essere tagliati con il laser a CO2: la ricerca è continua e la sperimentazione è l’unica certezza.
La pulitura laser è una delle applicazioni del laser. Il processo si basa sull’ablazione laser, cioè sulla rimozione di una porzione di materiale da una superficie. L’ablazione è alla base di tutte le lavorazioni laser più comuni: taglio, perforazione, incisione, marcatura. Mentre lo scopo di queste lavorazioni è creare dei tagli, dei fori o dei segni sul materiale, nella pulitura laser l’obiettivo è rimuovere particelle di sporco da una determinata superficie.
La pulitura laser degli stampi industriali
Un esempio di applicazione di pulizia laser a livello industriale è il processo produttivo delle termoplastiche. Il metodo produttivo principale di questi materiali è lo stampaggio. Alla fine del processo di produzione è necessario eseguire la manutenzione degli stampi. Si tratta di un passaggio fondamentale perché da esso dipende la qualità del pezzo finale. La presenza di residui di materiale, o di altro sporco influisce sulla qualità finale dei pezzi.
Tradizionalmente il processo di pulizia è eseguito utilizzando una di queste tre tecniche: sabbiatura a ghiaccio secco, pulizia a ultrasuoni o pulizia manuale. Ognuna di esse ha sia vantaggi che svantaggi.
La sabbiatura a ghiaccio secco consiste nell’indirizzare un getto di ghiaccio secco ad altissima pressione sullo stampo. Il ghiaccio riesce a penetrare nelle cavità degli stampi e a rimuovere i residui. L’operazione è eseguita da un addetto che dirige il getto sui punti da pulire. La tecnica ha il vantaggio di poter essere usata direttamente in linea di produzione. Tuttavia non si tratta di un metodo ecologico, perché per effettuare la pulizia di consumano elevate quantità di ghiaccio secco.
La pulizia a ultrasuoni consiste nell’introdurre lo stampo in apposite macchine per la pulizia a ultrasuoni. Nella pratica si tratta di smontare il pezzo e immergerlo in speciali vasche riempite con solvente e acqua. Oltre alla necessità di smontare lo stampo, questo metodo ha lo svantaggio di usare sostanze chimiche inquinanti.
La pulizia manuale consiste nel pulire gli stampi tramite l’uso di un solvente e della forza manuale. Si tratta di un metodo lento e poco efficiente. La pulizia laser permette di superare questi svantaggi.
In primo luogo può essere eseguita in modo selettivo: il laser interviene solo sui materiali compatibili con la sua lunghezza d’onda. La pulizia laser può quindi essere utilizzata in applicazioni delicate\, dove interventi basati sull’abrasione come la sabbiatura sarebbero troppo invasivi.
Inoltre, l’assenza di scarti lo rende anche un prodotto ecologico. La pulizia laser non fa uso di solventi o altre sostanze chimiche. Non produce materiali di scarto. Non consuma acqua o risorse. E’ un processo efficiente dal punto di vista termodinamico. Il laser vaporizza il materiale mediante sublimazione. Questo lo rende un processo a basso impatto ambientale.
Infine la pulizia laser è estremamente precisa. Il processo è tutto controllato digitalmente. Si può intervenire su superfici estremamente piccole o seguire sagome di pulizia estremamente complesse. Si può anche intervenire in spazi difficili da raggiungere o su superfici irregolari che rendono difficile una pulizia con i metodi tradizionali.
Un sistema su misura per la tua applicazione
La pulizia laser è un’applicazione versatile. È efficiente, versatile e precisa. È Sostenibile.
L’industria della moda è sempre alla ricerca di nuove idee e nuove tecnologie per realizzarle. La diffusione del laser in questo settore ha dato agli stilisti e ai designer un eccezionale strumento con cui realizzare senza difficoltà le proprie idee, anche le più ardite.
L’industria della moda è sempre alla ricerca di nuove idee e nuove tecnologie per realizzarle. La diffusione del laser in questo settore ha dato agli stilisti e ai designer un eccezionale strumento con cui realizzare senza difficoltà le proprie idee, anche le più ardite. Anzi c’è di più: numerosi designer, pionieri nell’uso del laser per la moda e il tessile, si sono fatti un nome attraverso le loro creazioni ottenuto grazie al taglio al laser. Del resto si sa: nell’ambito della moda, spesso vince chi riesce a proporre le idee più innovative. Il laser ha portato a un vero e proprio cambiamento di visione nel modo di produrre e di progettare. Ha permesso di introdurre anche nel settore della moda le pratiche tipiche della fabbricazione digitale: prototipazione rapida, produzione su piccola scala, possibilità di rispondere in tempo reale alle richieste dei clienti. Ed è proprio questo il punto fondamentale: lavorazioni che prima potevano essere eseguite solo da un abile artigiano, adesso possono essere ottenute in modo praticamente istantaneo, ripetibile, uniforme e preciso grazie al taglio laser.
Quali materiali possono essere tagliati nell’ambito della moda
I materiali utilizzati nel campo della moda sono numerosi. La maggior parte può essere sottoposta a taglio laser. Non solo tessuti, ma anche materiali come le plastiche acriliche, utilizzate per realizzare accessori-moda o i materiali utilizzati nel settore calzaturiero.
Ecco una lista dei più comuni materiali che possono essere processati con il laser:
Tessuti di naturali di origine vegetale
Lana
Cotone
Lino
Tessuti sintetici
poliestere
Nylon
Elastan
Tessuti di origine animale
Pelle
Seta
Plastiche acriliche
PMMA
Legno
Pizzo e merletto
Dettagli moda in metallo sottile
Come funziona il processo
Il processo di taglio consiste nel concentrare il laser su una determinata area del materiale da lavorare sino a provocarne l’evaporazione immediata. Il processo, chiamato sublimazione, avviene istantaneamente e produce dei tagli precisi e puliti.
Variando la velocità del laser e la sua potenza è possibile ottenere diversi effetti. Il taglio infatti non è l’unica lavorazione ottenibile: con lo stesso laser è possibile ottenere anche effetti di marcatura per la decorazione.
Poiché il processo avviene senza contatto, non c’è il rischio di lasciare sui tessuti segni non voluti. Questo è particolarmente vantaggioso nella lavorazione di tessuti delicati come la seta. Questa caratteristica permette di diminuire o eliminare la possibilità di usura o danni accidentali durante la lavorazione, arrivando alla vendita in condizioni migliori.
Quali tecnologie utilizzare
Il laser CO2 è di gran lunga quello più utilizzato nel settore moda. Ciò dipende dalla sua robustezza, dalla sua versatilità e dalla sua lunghezza d’onda, compatibile con tutti i materiali utilizzati in quest’ambito. Un sistema laser ottimizzato per il taglio dei tessuti si comporrà sicuramente di una sorgente laser CO2 e di una testa di scansione per il laser CO2. Entrambe sono controllate da un software che gestisce i parametri della sorgente laser e della testa di scansione in funzione della lavorazione da eseguire.
La sorgente laser ha il compito di generare il raggio laser. Le potenze laser disponibili vanno dai laser CO2 a bassa potenza come la sorgente RF 88 fino ai laser ad alta potenza come il Blade RF 888. La scelta della potenza del laser dipende dal sistema produttivo nel quale sarà inserito il laser CO2: più alta e la potenza, più velocemente sarà eseguita la lavorazione.
Il compito di concentrare il laser sulla superficie e muoverlo secondo il percorso desiderato è invece compito della testa di scansione.
Il software infine svolge il ruolo di “cervello” del sistema: traduce le informazioni contenute nel file vettoriale prodotto dal designer in impulsi per la testa di scansione e per la sorgente.
Il vantaggio di un sistema così concepito è di essere completamente automatizzabile: può essere integrato in sistemi produttivi già esistenti oppure può entrare a far parte di sistemi appositamente creati per il taglio dei tessuti.
La marcatura laser dei prodotti alimentari è una delle innovazioni rese possibili dal laser CO2. Per le aziende che desiderano ottimizzare i loro processi produttivi, risparmiando risorse e aumentandone la sostenibilità ambientale, le possibilità sono tantissime.
Sempre più aziende infatti hanno compreso che il laser è lo strumentochiave per questo risultato. Avevamo analizzato nel precedente articolo il crescente fenomeno del “natural branding”, che consiste nel sostituire le etichette cartacee con la marcatura laser eseguita sulla superficie dei prodotti freschi.
Le applicazioni di marcatura laser dei prodotti alimentari sono tutte da esplorare. I prodotti freschi come la frutta e la verdura possono essere facilmente marcati da una sorgente laser CO2 equipaggiata con testa di scansione ad alte prestazioni controllata da un software. Questo procedimento di marcatura permette di imprimere loghi, codici e qualunque informazione su un gran numero di prodotti freschi. È un processo sicuro, rispettoso del prodotto in tutte le sue qualità fisiche e organolettiche.
Ma frutta e verdura fresche non sono gli unici alimenti che possono essere marcati con un sistema a laser CO2. Risultati straordinari si possono ottenere anche su formaggi e salumi stagionati o semi-stagionati.
Marcatura di formaggi stagionati e semi-stagionati
Da sempre questi prodotti vengono marchiati tramite il calore. Sulla superficie sono impressi marchi e codici che ne stabiliscono il lotto di produzione, identificano il produttore e permettono di risalire all’origine del prodotto. Il sistema più semplice prevede di usare una matrice metallica arroventata per imprimere un marchio grazie alla bruciatura della superficie del prodotto.
Questo mezzo di marchiatura, pur essendo economico, è molto lento e poco flessibile. Per modificare i codici da imprimere bisogna sostituire lo strumento di marchiatura.
Le stesse informazioni possono essere marcate con maggior successo dal laser a CO2. Il laser permette di marcare la superficie di questi alimenti in modo veloce, preciso e sicuro. Rispetto ai metodi tradizionali di marcatura basati sul calore, il laser permette un controllo molto più preciso del processo: è possibile adattare i parametri della lavorazione alle caratteristiche del prodotto da marcare. In questo modo la marcatura laser offre molta più precisione e rispetto del prodotto rispetto alla marcatura tradizionale.
Un caso di studio: macchina laser per la marcatura di prodotti caseari
Un sistema per la marchiatura laser dei prodotti caseari può essere composto dai seguenti elementi:
struttura in acciaio inox alimentare completamente lavabile
nastro trasportatore
sorgente laser CO2 da 300W
testa di scansione laser ad alte prestazioni
software di controllo
Il funzionamento è semiautomatico. Il sistema prevede l’impiego di un operatore che pone i prodotti da marcare sul nastro trasportatore. Il nastro porta il prodotto nella camera di processo laser, isolata dall’esterno con porte apribili per l’ispezione e la sanificazione. Qui la testa di scansione, controllata da un software, guida il raggio laser sulla superficie del prodotto, eseguendo in pochi secondi la marcatura. In pochi minuti un solo operatore è in grado di eseguire la stessa operazione decine di volte.
Il vantaggio di un sistema così concepito è la sua flessibilità. In primo luogo la macchina è concepita per essere modulare: ogni singolo modulo può essere replicato e adattato alle necessità del produttore. È possibile, ad esempio, installare sorgenti laser diverse per diverse applicazioni.
Inoltre il sistema permette di modificare le informazioni da marcare molto rapidamente: basta modificare i parametri inseriti nel software di controllo per eseguire al volo una lavorazione diversa.
Il processo di lavorazione dei materiali abrasivi ha sempre rappresentato una sfida produttiva. Il problema principale è che il potere abrasivo di questi materiali si esercita anche sugli attrezzi di produzione, danneggiandoli in poco tempo. Questo fa sì che i costi di manutenzione degli strumenti siano molto alti. Inoltre, la difficoltà di utilizzare strumenti di precisione rende impossibile eseguire lavorazioni precise su questi materiali. L’introduzione del laser stata quindi una grande innovazione, in quanto ha permesso di rendere più facile e conveniente la lavorazione di utensili e materiali abrasivi:
Il laser è un processo produttivo non a contatto. Nelle lavorazioni al laser non entrano in gioco forze meccaniche, come nei processi di produzione tradizionali. L’interazione tra il raggio laser e il materiale produce un’elevata densità energetica che rimuove una certa quantità di materiale
Il laser permette un’elevata controllabilità del processo produttivo. Con questo termine intendiamo la possibilità di impostare il laser nei minimi dettagli, in modo da limitare al minimo la differenza tra il risultato desiderato e il risultato ottenuto. Si può creare insomma un materiale con le caratteristiche perfettamente adatte all’impiego al quale si vuole destinare
Gli utensili abrasivi diamantati
Alla schiera degli abrasivi tradizionali si sono aggiunti da qualche decennio gli abrasivi diamantati. Questi utensili sfruttano le eccezionali caratteristiche di durezza e conduttività termica del diamante per ottenere prestazioni abrasive eccellenti. Com’è noto, il diamante è uno dei materiali più duri che si conoscano. Possiede inoltre un’elevata robustezza, una buona resistenza all’usura e un basso coefficiente di frizione.
Gli utensili diamantati si prestano ad applicazioni in numerosi ambiti:
prospezione geologica
lavorazione della pietra
costruzioni
lavorazione del legno
lavorazione di utensili
lavorazione della ceramica
Gli utensili diamantati possono essere costruiti in vari modi. In genere si utilizzano dei diamanti sintetici, o dei diamanti giudicati di qualità non adatta alla gioielleria. Per creare gli utensili i diamanti vengono associati a un altro materiale legante e così ad esempio si possono avere utensili su supporto di metallo, di resina, di ceramica etc. Sono numerosi anche gli usi a cui possono essere destinati tra cui rientrano tutte le operazioni meccaniche tradizionali. Abbiamo quindi utensili di taglio, perforazione e fra gli altri utensili abrasivi. Il processo di fabbricazione degli utensili abrasivi diamantati presenta le stesse difficoltà di fabbricazione degli utensili abrasivi tradizionali. Ma con una difficoltà in più in quanto la durezza del diamante sottopone le attrezzature di produzione a uno stress ancora maggiore.
Anche in questo caso il laser a CO2 può essere una soluzione vantaggiosa.
Gli abrasivi diamantati possono infatti essere sottoposti a processi di ablazione laser utilizzando un laser a onda continua. Con questa tecnica si possono realizzare texture e altre caratteristiche superficiali passive che potenziano le performance del materiale. Il processo è efficace soprattutto sui materiali abrasivi con supporto di resina un materiale polimerico. Le resine e le plastiche in generale assorbono molto bene la radiazione laser a CO2 e, pertanto, i processi di ablazione laser si realizzano efficacemente.
Una nuova applicazione per il laser a CO2
Il diamante è uno dei materiali più duri che si conoscano, e questo rende difficile produrre questi utensili in maniera efficiente, fattore questo che ne limita la diffusione. D’altro canto però, gli utensili abrasivi diamantati permettono di ottenere enormi vantaggi, e in certe applicazioni sono determinanti. L’introduzione di processi di lavorazione laser ne ha reso la fabbricazione più efficiente e conveniente, aprendo la strada a una loro diffusione.
Laser sigillato RF pulsato, con 400W di potenza media e alta potenza di picco, con lunghezza d’onda indicata principalmente per lavorazioni nel settore automotive.
Laser sigillato RF pulsato, con 400W di potenza media e alta potenza di picco, con lunghezza d’onda indicata principalmente per lavorazioni nel settore automotive.
Laser sigillato RF pulsato, con 300W di potenza media e alta potenza di picco, con lunghezza d’onda indicata principalmente per lavorazioni nel settore automotive.
Laser sigillato RF pulsato, con 300W di potenza media e alta potenza di picco, con lunghezza d’onda indicata principalmente per lavorazioni nel settore automotive.