Taglio Laser CO₂ per Cartone e Cartone Ondulato: Flessibilità, Personalizzazione e Produzione Digitale del Packaging

Packaging

Cartone e cartone ondulato sono già oggi tra i materiali più utilizzati per il packaging sostenibile.

Riciclabili, familiari ai consumatori e ampiamente adottati nell’e-commerce, negli imballaggi alimentari, negli espositori, nel packaging protettivo e nelle scatole personalizzate, rappresentano una soluzione consolidata per numerosi settori industriali.

Oggi, però, la vera sfida non riguarda più esclusivamente il materiale utilizzato.

La sfida è il processo produttivo.

I produttori di packaging devono infatti gestire tirature sempre più ridotte, modifiche progettuali rapide, formati personalizzati e caratteristiche funzionali specifiche come aperture, linee di strappo, fori di ventilazione, cordonature e marcature variabili.

La fustellatura tradizionale continua a essere una soluzione estremamente efficace per produzioni standardizzate ad elevato volume. È veloce, affidabile e largamente consolidata nel settore.

Tuttavia, quando la flessibilità diventa un requisito strategico, la lavorazione laser CO₂ può rappresentare una potente tecnologia complementare.

Perché scegliere il taglio laser CO₂ nel packaging?

Il principale vantaggio è semplice: non sono necessari utensili meccanici.

Un file digitale può definire direttamente il percorso di taglio, la geometria delle cordonature, il pattern delle perforazioni o il layout di marcatura. Questo rende la tecnologia laser particolarmente interessante per:

  • Prototipazione rapida
  • Piccole e medie tirature
  • Packaging personalizzato
  • Modifiche progettuali dell’ultimo minuto
  • Realizzazione di funzionalità aggiuntive sul packaging

Il valore industriale di questo approccio non deve essere valutato esclusivamente confrontando la velocità con quella della fustellatura tradizionale.

Occorre considerare l’intero flusso produttivo:

  • Costi degli utensili
  • Tempi di setup
  • Frequenza dei cambi formato
  • Flessibilità progettuale
  • Gestione di geometrie digitali variabili

Questi aspetti sono particolarmente rilevanti nella lavorazione di cartone e cartone ondulato, dove lo stesso impianto può dover gestire differenti grammature, spessori, formati e requisiti funzionali.

Laser CO₂ e materiali a base cellulosa: un’accoppiata vincente

Per i substrati cartacei, i laser CO₂ risultano particolarmente efficaci perché cartone e cartone ondulato assorbono in modo efficiente la radiazione nel medio infrarosso.

All’interno della famiglia dei laser CO₂, la lunghezza d’onda di 9,3 μm merita un’attenzione particolare.

Nelle applicazioni di packaging e converting, la radiazione a 9,3 μm può interagire in modo differente con substrati a base di cellulosa, carte patinate, film e materiali multistrato rispetto alla lunghezza d’onda più diffusa di 10,6 μm.

Questo aspetto diventa particolarmente importante quando l’obiettivo non è soltanto il taglio completo del materiale, ma anche il controllo preciso dell’energia per operazioni come:

  • Cordonatura (scoring)
  • Perforazione
  • Kiss cutting
  • Marcatura
  • Rimozione selettiva di strati funzionali

In quest’ottica, la scelta della lunghezza d’onda diventa parte integrante della strategia di processo.

Potenza laser, configurazione ottica, lunghezza focale, velocità di scansione e sistemi di aspirazione rimangono parametri fondamentali, ma anche la lunghezza d’onda può influenzare la qualità finale della lavorazione, il comportamento dei bordi e l’interazione con rivestimenti e strutture multistrato.

Velocità industriali e produzione digitale

La letteratura tecnica dedicata al converting digitale conferma l’importanza dell’abbinamento tra sorgenti laser CO₂ e sistemi di scansione galvanometrica ad alta velocità.

Le pubblicazioni specialistiche evidenziano inoltre come il taglio laser del cartone ondulato possa raggiungere velocità rilevanti per applicazioni industriali. In uno studio tecnico è stata riportata una velocità di 100 m/min nel taglio di cartone ondulato da 1 mm utilizzando una sorgente laser CO₂ da 700 W.

Lo stesso studio sottolinea uno dei principali vantaggi del processo laser nel converting del cartone ondulato: la flessibilità, poiché ogni modifica della geometria di taglio richiede principalmente un aggiornamento software anziché la sostituzione di utensili.

Risultati dei test interni con laser CO₂ El.En

Nei test interni effettuati con una sorgente laser CO₂ El.En sono stati ottenuti risultati particolarmente promettenti nella lavorazione del cartone ondulato.

Come riferimento, su cartone da 3 mm di spessore, utilizzando circa 350 W e una lente focale da 3 pollici, è stata raggiunta una velocità di taglio di circa 35 m/min.

Ulteriori prove a potenze superiori hanno confermato il potenziale della tecnologia CO₂ su diversi spessori:

  • Cartone da 3,0 mm: fino a 1,75 m/s
  • Cartone da 6,5 mm: fino a 0,55 m/s
  • Cartone da 9,0 mm: fino a 0,50 m/s

È importante sottolineare che questi valori non devono essere interpretati come velocità universali di taglio, ma come risultati indicativi ottenuti in specifiche condizioni di test.

La finestra di processo ottimale deve sempre essere validata sul materiale reale del cliente e in funzione della qualità del bordo richiesta.

Le lavorazioni possibili con un’unica piattaforma laser

Uno dei maggiori vantaggi della tecnologia laser risiede nella versatilità operativa.

La stessa piattaforma composta da sorgente laser e scanner galvanometrico può eseguire numerose lavorazioni di finitura digitale:

Taglio

Per finestre, aperture, sagome personalizzate e rifilature.

Cordonatura (Scoring)

Per creare linee di piega controllate e facilitare la formazione delle scatole.

Perforazione

Per linee di strappo, sistemi easy-open e aperture di ventilazione.

Kiss Cutting

Per etichette, liner e strutture multistrato.

Marcatura

Per loghi, codici, elementi grafici e personalizzazioni realizzate nelle fasi finali della produzione.

Fustellatura e laser: tecnologie complementari

L’obiettivo non è sostituire completamente ogni processo di converting tradizionale.

Per produzioni ripetitive ad altissimo volume, gli utensili meccanici continuano spesso a rappresentare la soluzione più efficiente.

La vera opportunità consiste nell’integrare le due tecnologie:

  • Fustellatura tradizionale per i grandi volumi
  • Laser CO₂ per la massima flessibilità
  • Controllo digitale per la personalizzazione

L’importanza dei sistemi galvanometrici

In questo scenario, i sistemi di scansione galvanometrica assumono un ruolo strategico.

Combinando una sorgente laser CO₂ ad alta potenza con una testa di scansione dinamica, il processo produttivo passa da uno strumento meccanico fisso a un flusso di lavoro completamente programmabile.

Modifiche geometriche, pattern variabili e differenti strategie di finitura possono essere gestiti tramite software, riducendo la necessità di utensili dedicati e consentendo un adattamento più rapido alle esigenze del mercato.

Il futuro del packaging: sostenibilità e flessibilità produttiva

La lavorazione laser CO₂ si inserisce naturalmente nell’evoluzione del packaging moderno, non come sostituzione universale della fustellatura, ma come piattaforma flessibile per il converting digitale, dove velocità, ripetibilità e geometrie definite dal software sono requisiti sempre più importanti.

Con l’accorciarsi del ciclo di vita dei prodotti e la crescente diffusione di materiali sostenibili, la flessibilità produttiva sta diventando importante quanto la scelta stessa del materiale.

La sostenibilità, infatti, non dipende soltanto da ciò di cui è composto il packaging.

Dipende anche da quanto efficientemente, flessibilmente e intelligentemente viene prodotto.

Lavorazione laser del PTFE

È possibile tagliare il PTFE (Teflon) con il laser? Limiti, rischi, capacità e alternative industriali

Il PTFE (Teflon) può essere lavorato con sistemi laser CO₂ grazie alle sue proprietà di assorbimento. Tuttavia, negli ambienti industriali raramente viene considerato un materiale standard per il taglio laser, poiché diversi vincoli legati alla stabilità del processo, alla generazione di fumi e alla protezione del sistema devono essere attentamente valutati.

Per questo motivo, la lavorazione laser del PTFE è generalmente limitata ad applicazioni controllate o di nicchia, piuttosto che a scenari di produzione ad alto volume o scalabili.

Il PTFE è adatto alla tua applicazione?

✔ Ricerca e sviluppo (R&D) o prototipazione → possibile con validazione del processo
⚠ Produzione industriale → limitata e dipendente dal caso
❌ Produzione ad alta velocità → generalmente non consigliata

Considerazioni e limiti industriali

Sebbene il taglio laser del PTFE sia tecnicamente fattibile, diversi fattori ne limitano l’adozione in ambito industriale:

  • La decomposizione termica e la generazione di fumi richiedono sistemi di aspirazione dedicati
  • La stabilità del processo può variare in base allo spessore e alla configurazione
  • Il rischio di contaminazione delle ottiche deve essere considerato nelle operazioni continue
  • Esistono limiti di scalabilità rispetto ad altri materiali polimerici

Di conseguenza, il PTFE non è comunemente utilizzato nei processi standard di taglio laser industriale.

Materiali alternativi per la lavorazione laser industriale

In molte applicazioni industriali, film polimerici e materiali alternativi offrono condizioni di lavorazione laser più stabili e scalabili.

Esempi tipici includono:

  • PET e film multistrato utilizzati nel packaging
  • Materiali a base di polietilene
  • Film tecnici per processi di converting

Questi materiali sono più comunemente impiegati nei sistemi laser ad alta velocità e negli ambienti produttivi industriali.

Sebbene la lavorazione laser del PTFE sia tecnicamente possibile, è generalmente considerata una soluzione di nicchia che richiede una validazione accurata e una configurazione dedicata del sistema.

Se la tua applicazione riguarda la lavorazione laser industriale o la produzione ad alto volume, il nostro team può supportarti nella valutazione di fattibilità e nella progettazione del sistema, identificando materiali più adatti.

Scopri di più sui laser El.En.: 

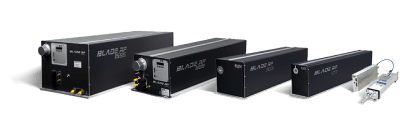
RF177RF303FLEXI M220S20

Contattaci e trova la soluzione perfetta per la tua applicazione! 

Contatti – El.En. Laser 

Microperforazione laser per il packaging: perché il laser è la migliore soluzione

micro-perforation-plastic-film

I polimeri plastici sono molto utilizzati nell’industria del packaging alimentare. Il confezionamento di prodotti vegetali freschi è l’ambito di applicazione in cui questi materiali hanno avuto maggiore successo. Versatilità, facilità di lavorazione e resistenza agli agenti chimici sono le caratteristiche che più vengono apprezzate in questo tipo di applicazione.

Ma la caratteristica che li rende ideali per il confezionamento dei prodotti freschi è la loro capacità di traspirazione. Ogni materiale, infatti, ha una sua naturale traspirabilità. Con questo termine si indica il grado di permeabilità a diversi tipi di molecole gassose, in particolare ossigeno, anidride carbonica e vapore acqueo.

Questa particolare caratteristica si rivela fondamentale nella conservazione degli alimenti freschi. I processi metabolici dei prodotti freschi infatti non si interrompono dopo la raccolta. Processi come la respirazione cellulare e la maturazione del vegetale continuano anche dopo che l’alimento è stato confezionato e, se non adeguatamente contrastati, possono portare al completo deterioramento del prodotto. Per questo motivo, una delle sfide più grandi nella produzione e vendita dei prodotti freschi, è evitare che i processi metabolici rendano il prodotto inadatto al consumo.

La tecnologia del confezionamento ha trovato diverse soluzioni per ovviare al problema del deterioramento. L’utilizzo di trattamenti disinfettanti, sia chimici che meccanici, o antifungini va di pari passo con l’utilizzo di adeguate barriere protettive come sono appunto le pellicole plastiche.

Un notevole passo avanti sotto questo punto di vista è stato compiuto mediante l’introduzione del confezionamento dei prodotti freschi in atmosfera controllata. Questo processo sfrutta le proprietà di traspirabilità dei film plastici. Il principio alla base è cercare di ottimizzare l’equilibrio di gas presenti all’interno della confezione in modo da trovare la combinazione ottimale per contrastare i processi di deterioramento.

Molte pellicole, tuttavia, non permettono di ottenere il giusto rapporto fra gas in ingresso e in uscita. Come fare allora? È possibile intervenire attraverso la microperforazione laser. Tramite questo processo è possibile realizzare dei fori microscopici sulla superficie della pellicola plastica. In basa alla dimensione dei fori, che possono andare da 50 a 200 micrometri, è possibile definire il giusto rapporto tra gas in entrata e in uscita, e regolare così l’equilibrio di gas e l’umidità all’interno della confezione, in modo da ottimizzare in base al prodotto.

Il vantaggio di un tale tipo di produzione è che essa è perfettamente integrabile in un impianto di confezionamento di prodotti alimentari freschi in atmosfera controllata. Immaginiamo, ad esempio, un’industria che tratta diversi tipo di prodotti freschi. Ogni prodotto ha bisogno di essere confezionato secondo le proprie specifiche. La confezione deve essere ottimizzata per lo specifico tipo di prodotto, in modo tale da avere il giusto equilibrio di gas all’interno della confezione.

Il laser permette di ottimizzare l’intero ciclo produttivo in modo da eseguire per ogni prodotto la giusta microperforazione e ottenere così il giusto equilibrio interno tra ossigeno, idrogeno e anidride carbonica. Il tutto senza bisogno di cambiare gli impianti di produzione, ma solo attraverso un’adeguata riprogrammazione del software di controllo del laser, eseguibile in pochi secondi.

Fustellatura laser delle etichette

La fustellatura laser delle etichette è un processo di digital converting. In questa applicazione il laser sostituisce le fustelle meccaniche nell’esecuzione di lavorazioni come il taglio o il ritaglio delle sagome delle etichette. L’uso dei laser è particolarmente vantaggioso. Da un lato permette di superare gli svantaggi tipici delle fustelle meccaniche, dall’altro consente di eseguire le stesse lavorazioni con una flessibilità e una precisione che le fustelle non rendono possibile. Sotto questo aspetto, il processo di fustellatura laser delle etichette mostra in modo lampante quali siano i vantaggi del laser per il settore del packaging e dell’etichettatura.

Come si svolge il processo produttivo delle etichette

La produzione di etichette autoadesive è una delle operazioni di cartotecnica più tradizionali. Tipicamente il processo produttivo delle etichette si svolge in 3 passaggi:

  • stampa dell’etichetta sul foglio matrice
  • incisione della sagoma dell’etichetta
  • ritaglio della sagoma dell’etichetta

La fustella si usa nelle operazioni di incisione e di ritaglio della sagoma dal foglio matrice per definire la sagoma e per isolare l’etichetta dal foglio in modo da poterla commercializzare come unità.

Questa tecnica di lavorazione ha diversi svantaggi:

  • per ottenere nuove forme da tagliare i produttori devono creare una nuova fustella
  • le proprietà meccaniche dello strumento non permettono di tagliare forme complesse
  • lo strumento di taglio si usura velocemente e ha bisogno di manutenzione per essere mantenuto efficiente

Queste caratteristiche del processo fanno sì che un sistema di produzione di etichette sia efficiente solo se riesce a garantire elevati volumi produttivi. Il mercato però oggi premia le aziende che sono capaci di offrire processi produttivi innovativi, personalizzati che riescono a sostenere numerose commesse con piccoli volumi produttivi. E da questo punto di vista il laser è lo strumento di produzione ottimale.

La lavorazione laser delle etichette

La fustellatura laser si basa su un processo di ablazione. In questa lavorazione il raggio laser rimuove una porzione di materiale attraverso un processo di sublimazione. Attraverso dispositivi come le teste galvo è possibile spostare il raggio laser su un percorso determinato. Il controllo digitale permette inoltre di tarare precisamente lo strumento in base al tipo di lavorazione che si vuole ottenere.

Le operazioni possibili sono il laser kiss-cutting e il laser cutting. Entrambi sono processi di taglio laser, ma si differenziano per la profondità alla quale incidono il materiale.

Laser kiss-cutting e laser cutting

Il laser kiss-cutting consiste nel tagliare lo strato superficiale di un materiale multistrato. Le etichette adesive sono stampate su fogli matrice. Questi fogli sono composti tipicamente da due strati: uno superiore su cui è stampata la grafica e uno di supporto, su cui è incollato l’adesivo. Nel laser kiss-cutting il laser incide solo la parte superficiale, liberando la sagoma dell’adesivo dalla matrice di supporto

Nel laser cutting o taglio laser, il raggio attraversa tutti gli strati di materiale liberando l’adesivo dalla matrice e riducendolo a unità.

I vantaggi del taglio laser delle etichette

I sistemi di lavorazione laser permettono di ottenere numerosi vantaggi:

  • per modificare il percorso di taglio basta caricare un nuovo file nel sistema
  • l’assenza di contatto meccanico permette di seguire percorsi di taglio particolarmente complessi
  • lo strumento non si usura e richiede una manutenzione minima

Per un’azienda che usa un sistema laser, diventa possibile gestire la produzione in maniera innovativa. Si possono creare prototipi da mostrare al cliente, avviare cicli produttivi di piccolo volume e quindi prendere numerose commesse che i metodi produttivi tradizionali non rendono sostenibile. Si tratta di un cambio di paradigma nel modo di pensare la produzione.

Il vantaggio è anche un altro. Nell’industria del digital converting, e in particolare nel paper converting, si usano quasi esclusivamente laser a CO2. Come è noto questi laser sono noti per interagire in modo molto efficiente con i materiali cartacei. Questa caratteristica, unita alla ridotta produzione di scarti di lavorazione rende il laser uno strumento di produzione eco-friendly.

Scopri di più sui laser El.En.: 

RF333P RF303P S35 S20

Contattaci e trova la soluzione perfetta per la tua applicazione! 

Contatti – El.En. Laser 

Marcatura laser CO2 della pelle sintetica

Il mercato della pelle sintetica ha visto una crescita esponenziale negli ultimi anni. La pelle naturale sta diventando un bene sempre più scarso, per motivi sia economici che ecologici. Da un lato la necessità di prodotti finiti a prezzi sempre più bassi limita l’impiego di materie prime costose e dall’altro, le tematiche animaliste ed ecologiste spingono le aziende a scegliere soluzioni a basso impatto ambientale.

La pelle sintetica è molto simile alla pelle naturale sia dal punto di vista tecnologico che dal punto di vista sensoriale. A differenza della pelle naturale non è un materiale traspirante. Inoltre, ha bisogno di un supporto, spesso realizzato in cotone o altra fibra naturale.

I vantaggi della pelle sintetica rispetto alla pelle animale sono numerosi:

  • i costi di produzione sono molto bassi
  • si possono ottenere lotti di produzione molto uniformi
  • si possono creare texture ed effetti inesistenti in natura
  • è più facile da tagliare e da cucire

Lungi dall’essere un’alternativa meno nobile rispetto al materiale originale, la pelle sintetica è un materiale pratico e moderno. Può essere applicato con successo in tutti gli ambiti in cui è applicata la pelle tradizionale, con gli stessi risultati dal punto di vista estetico e tecnico.

La composizione della pelle artificiale

La pelle sintetica è un materiale composto da due strati, uno superiore che imita la pelle e uno inferiore che fa da supporto.

Lo strato superiore è composto da un polimero sintetico. I materiali più utilizzati sono il PVC (Polyvinyl chloride) e il Poliuretano (PU). I due materiali hanno delle leggere differenze. La maggior parte della pelle sintetica è realizzata in PVC perché ha un basso costo e una maggiore resistenza. Meno utilizzato è invece il Poliuretano per il costo più elevato. Tuttavia riesce a conferire una sensazione tattile più simile a quella della pelle di origine animale.

La parte inferiore della pelle sintetica è fatta di tessuto. Si usano fibre sintetiche, naturali – in genere cotone – o miste naturale-sintetico.

Il ruolo del tessuto di supporto è molto importante. Le caratteristiche meccaniche della pelle sintetica dipendono dalla resistenza del supporto. La pelle sintetica resiste finché il tessuto di supporto è intatto.

Marcare/incidere la pelle artificiale con il laser

Data la sua composizione in polimeri termoplastici, la pelle sintetica si presta molto bene alla lavorazione laser, in particolare con il laser a CO2. Le interazioni tra materiali come il PVC e il Poliuretano e il raggio laser raggiungono un’elevata efficienza energetica, garantendo risultati ottimali.

Marcatura e incisione laser

I processi di marcatura e incisione sono molto simili. In entrambi i casi l’interazione del raggio laser con il materiale agisce a livello degli strati superficiali. L’energia del laser attiva delle trasformazioni che, a seconda dell’intensità, sono più o meno profonde e radicali.

Nei processi di marcatura, la densità energetica applicata è molto bassa. Le trasformazioni nel materiale sono meno profonde, riguardano il livello più superficiale, l’aspetto esteriore del materiale.

Nell’incisione laser la densità energetica applicata è maggiore. Il processo interessa uno strato più profondo. Il materiale va quindi incontro a sostanziali trasformazioni chimiche. Il segno risulta più visibile, con un maggiore contrasto. Si possono ottenere delle caratteristiche tattili e, in certi casi, creare un effetto di rilievo.

I parametri del laser

Per ottenere gli effetti desiderati tramite marcatura e incisione laser, il sistema deve essere impostato secondo determinati parametri. Non esiste una regola universale. I parametri corretti dipendono da fattori quali:

  • il tipo di materiale utilizzato: policloruro di vinile e poliuretano assorbono l’energia in modo diverso. Quindi le impostazioni saranno diverse
  • il colore della pelle: la pelle di colore chiaro è più riflettente di quella di colore scuro. La pelle scura quindi assorbe meglio il raggio laser, realizzando una maggiore efficienza energetica e lavorazioni più veloci

Una corretta impostazione del laser punterà a ottenere la corretta densità energetica in modo da ottenere un segno ben visibile senza danneggiare il materiale.

La marcatura/incisione della pelle è una delle applicazioni di galvo scanning. Rientrano sotto questa categoria tutte le lavorazioni in cui la sorgente laser è utilizzata in combinazione con una testa di scansione.

La testa di scansione ha il compito di distribuire sulla superficie del materiale il laser prodotto dalla sorgente.

Sia le sorgenti laser che le teste di scansione sono disponibili in diversi modelli, a seconda delle necessità. Per scegliere bene è necessario sapere quali siano le caratteristiche della lavorazione da eseguire. Il modo migliore per creare il tuo sistema per la marcatura/incisione laser della pelle è contattarci.

Scopri di più sui laser El.En.: 

RF303RF404S35HR70

Contattaci e trova la soluzione perfetta per la tua applicazione! 

Contatti – El.En. Laser 

Incisione di codici sui gusci di uovo con un sistema a laser pulsato

Rolls of selvedge denim

L’applicazione del laser CO2 ai processi di produzione degli alimenti è un trend consolidato. Il laser è spesso utilizzato per rimpiazzare i processi di etichettatura degli alimenti o la stampigliatura di date di scadenza, codici identificativi e altri contrassegni sui prodotti. Ne sono un esempio le applicazioni di marcatura laser dei formaggi o della frutta, di cui abbiamo parlato in alcuni articoli precedenti.

Un altro esempio di processo che può essere eseguito con successo dal laser è la marcatura delle uova di pollo.

Tradizionalmente, la tecnica utilizzata per la marcatura delle uova è la stampa a inchiostro.

Trattandosi di alimenti freschi, spesso è fondamentale che su ogni singolo uovo siano riportate informazioni come la data di deposizione o la data di scadenza. Queste informazioni rendono il consumo delle uova più sicuro, in quanto permettono di sapere con precisione la freschezza dell’alimento che sta per essere consumato.

La marcatura a inchiostro delle uova presenta però alcuni inconvenienti:

  • si utilizzano inchiostri che possono contenere sostanze nocive
  • il segno ottenuto può dare problemi di leggibilità
  • vi sono dei tempi tecnici da rispettare, ad esempio per far asciugare l’inchiostro.
  • c’è un maggiore consumo di risorse

La marcatura laser permette di superare questi inconvenienti. Vediamo come funziona il processo.

Un sistema per la marcatura laser si compone di 3 elementi: un software di controllo, una sorgente laser CO2 e una testa di scansione galvanometrica.

In questa applicazione di marcatura laser, la sorgente viene utilizzato in modalità pulsata. Questa modalità permette di raggiungere altissimi picchi di potenza per momenti brevissimi, permettendo in tal modo di rimuovere istantaneamente una porzione di materiale dalla superficie da lavorare.

La testa di scansione invece ha un duplice compito: muovere il raggio laser sulla superficie, in base agli assi X e Y e tenerlo sempre focalizzato sul punto esatto della superficie da lavorare.

Il software di controllo ha il compito di coordinare l’azione della sorgente laser e della testa di scansione, facendo in modo che il laser segua il percorso prestabilito e la sua potenza sia regolata in modo tale da ottenere gli effetti voluti sulla superficie.

I vantaggi di un sistema di marcatura laser tramite la modalità impulsata sono notevoli:

  • I segni prodotti dal laser sono indelebili
  • Non si impiegano sostanze potenzialmente nocive
  • Il processo è sensibilmente più veloce rispetto alla marcatura a inchiostro

È stato dimostrato inoltre come la marcatura sia solo superficiale e non danneggi in alcun modo la parte interna dell’uovo. La marcatura infatti riguarda circa un quarto dello spessore della superficie dell’uovo.

Con questa tecnica è possibile incidere non solo codici alfanumerici ma anche loghi e immagini, facendo rientrare questa tecnica sotto la più generica etichetta di natural branding.

Scopri di più sui laser El.En.:

RF88FLEXI M220

Contattaci e trova la soluzione perfetta per la tua applicazione! 

Contatti – El.En. Laser 

6 vantaggi della lavorazione laser dei materiali abrasivi

Gli abrasivi sono una famiglia di materiali caratterizzati da grande durezza. Sono utilizzati in lavorazioni come la lucidatura o la levigatura delle superfici. Sono disponibili in una grande varietà di forme e tipologie e sono utilizzati in moltissimi settori.

Gli abrasivi possono essere foggiati in un gran numero di forme: dischi, spazzole, ruote, frese, mole. I metodi di lavorazione tradizionali degli abrasivi hanno però dei limiti che possono essere superati dalla lavorazione laser.

In questo articolo quindi vediamo quali sono i 6 vantaggi dell’uso di un laser nel processo di manifattura dei prodotti abrasivi.

1. Il laser è un processo non a contatto

Il problema principale nella fabbricazione degli abrasivi è che l’azione abrasiva si esercita anche sugli strumenti di lavorazione. Prendiamo ad esempio gli abrasivi flessibili. In questa categoria di abrasivi la sostanza abrasiva è cosparsa su un supporto, che normalmente è in materiale cartaceo o polimerico. Per ottenere le forme volute, come ad esempio dischi rotanti o ruote, si usano utensili come le fustelle, cioè un metodo meccanico che utilizza il contatto tra le parti per separare un elemento dalla matrice nella forma voluta.

Operazioni come la fustellatura degli abrasivi flessibili presentano però un inconveniente. L’azione abrasiva si esercita anche sugli strumenti di taglio. Lame, fustelle e frese sono rapidamente consumate e devono essere sostituite frequentemente per mantenere alta la qualità della lavorazione. Questo fa aumentare i costi di lavorazione che fanno di conseguenza aumentare i costi del prodotto finale.

Il taglio laser degli abrasivi flessibili permette di superare questo svantaggio. Esse infatti si caratterizzano per la totale assenza di contatto. Il raggio laser interagisce a distanza con la superficie del materiale e quindi il processo di lavorazione non è meccanico, ragion per cui non si verifica il problema dell’usura continua degli strumenti di lavorazione.

2. Il laser è uno strumento versatile

Un grande svantaggio dei metodi di lavorazione tradizionali è legato anche alla loro scarsa flessibilità. Ad esempio, una fustella realizzata per creare una determinata forma può essere usata solo per creare quella forma specifica. Per realizzare pezzi di forme diverse è necessario creare nuove fustelle, ammesso che l’investimento necessario alla loro creazione sia giustificato da un ritorno economico vantaggioso.

Allo stesso modo, con gli strumenti di lavorazione tradizionali si può eseguire solo una lavorazione. Una fustella può eseguire solo la fustellatura. Un utensile da taglio può eseguire solo il taglio. Per eseguire lavorazioni diverse bisogna cambiare strumento di lavorazione. Se un produttore volesse applicare delle informazioni su un disco abrasivo come la dimensione della grana o il numero di serie, dovrebbe inserire il pezzo in una macchina dedicata, come ad esempio una stampatrice.

I sistemi laser permettono invece di eseguire diverse lavorazioni in una sola sessione. Con lo stesso sistema si possono tagliare dei dischi flessibili da una matrice, realizzare tagli e perforazioni e marcare informazioni sulla superficie di un materiale mediante marcatura laser. Oltre al fatto che l’utilizzo del laser permette di cambiare la forma o la dimensione del pezzo da tagliare in tempo reale, senza nessun altro tipo di ausilio aggiunto. E’ proprio la sua elevata flessibilità che rende il laser la carta vincente per questo tipo di applicazioni.

Si tratta di un’evoluzione del modo di intendere la produzione. Questo aspetto offre al produttore la possibilità di ampliare enormemente la propria offerta commerciale. Diventa infatti possibile creare prototipi\, produzioni just in time, o serie da piccoli pezzi per clienti di alto valore.

3. Il laser è uno strumento preciso

Gli abrasivi sono utilizzati in moltissimi settori industriali. Ognuno di essi richiede lavorazioni specifiche, e, pertanto, gli utensili abrasivi sono foggiati in un’enorme varietà di forme. Questo fa sì che esistano strumenti più o meno specializzati: dalla semplice carta vetrata, venduta in rotoli e utilizzata da falegnami e artigiani, a dischi rotanti personalizzati per eseguire lavorazioni di alta precisione.

Gli strumenti di lavorazione meccanici hanno però un limite di tolleranza oltre il quale non possono andare. Le dimensioni degli strumenti di lavorazione, la loro conformazione, la necessità di evitare contatti non voluti limitano la complessità delle lavorazioni che possono essere eseguite.

Il laser permette invece tolleranze strettissime. Poiché non c’è contatto tra le parti, lo strumento può seguire percorsi di taglio intricati, creare perforazioni microscopiche e di forme particolari, realizzare tagli superficiali e altre lavorazioni che sarebbero impossibili con gli strumenti di taglio meccanici.

4. Riduzione degli scarti di lavorazione

Negli strumenti di lavorazione tradizionali la lavorazione è eseguita tramite l’asportazione meccanica del materiale. Il processo tende a produrre scarti di lavorazione, polveri e altri residui che devono essere in qualche modo gestiti\, con un costo economico e ambientale più o meno elevato.

I processi di lavorazione laser invece tendono a non produrre scarti. L’asportazione del materiale avviene grazie alla sublimazione. L’altissima densità energetica prodotta dal laser sulla superficie permette l’aumento della temperatura del materiale vaporizzandolo istantaneamente in seguito a una trasformazione dello stato della materia.

5. Rispetto dei materiali

I processi di lavorazione meccanici presentano un rischio di danneggiamento dei prodotti, a causa di contatti accidentali o di un contatto meccanico troppo forte. Eventuali deformazioni abbassano la qualità del prodotto finale.

Nelle lavorazioni laser il rischio di danneggiamenti da contatto meccanico è assente. Le lavorazioni laser rispettano tutti i materiali\, anche quelli più delicati. Permettono di garantire una maggiore qualità del pezzo finito e sono pertanto ideali in quei settori dove il grado di errore deve essere ridotto al minimo.

6. Il laser è un processo di lavorazione ecologico

Le lavorazioni laser offrono un’elevata efficienza energetica. A parità di condizioni, il laser esegue la lavorazione con un dispendio energetico molto più basso rispetto alla lavorazione meccanica. Questo aspetto, unito all’assenza di scarti, rende il laser uno degli strumenti di lavorazione più ecologici a disposizione dei produttori.

Scopri di più sui laser El.En.: 

RF1555 RF1222 HR70

Contattaci e trova la soluzione perfetta per la tua applicazione! 

Contatti – El.En. Laser 

Glossario: microperforazione laser

La microperforazione è una lavorazione laser che consiste nel creare micro forature su un foglio di materiale. Questa tecnica permette di stabilire in maniera molto precisa il numero di fori per centimetro quadrato\, la loro dimensione e la loro profondità. Grazie a questa flessibilità l’operatore può adattare in modo preciso le caratteristiche della lavorazione alla destinazione di utilizzo del pezzo lavorato.

Gli esempi che si possono fare sono numerosi e spaziano fra i vari settori.

Nella cartotecnica ad esempio, si può usare la microperforazione nel processo produttivo delle carte valori, cioè carte lavorate in maniera tale da renderne difficile la contraffazione.

Nel campo dei tessuti e dei pellami la microperforazione può essere usata per aggiungere elementi decorativi ma anche per migliorare le caratteristiche di traspirabilità dei materiali.

Quest’ultima applicazione è presente anche in ambito automotive, dove la microperforazione trova impiego nella finitura dei pellami per il rivestimento interno delle automobili.

La microperforazione è molto utile anche nel settore del packaging. La possibilità di regolare con grande precisione la dimensione e la densità dei fori l’ha resa adatta alla creazione di packaging per il confezionamento in atmosfera modificata mediante film plastico microforato.

Infine un ultimo esempio proviene dall’ambito dell’isolamento acustico dove la microperforazione laser permette di realizzare pannelli fonoassorbenti che si adattano perfettamente al tipo di frequenze che devono attutire.

I vantaggi della microperforazione laser

La microperforazione ha numerosi vantaggi rispetto alle tradizionali applicazioni, ma i principali sono i seguenti:

  • Precisione. La densità, il numero, la dimensione e la forma interna dei fori possono essere esattamente definite con l’utilizzo del laser. La microperforazione permette quindi di creare lavorazioni perfettamente adeguate alla destinazione d’uso del prodotto.
  • Flessibilità. La stessa sorgente laser permette di eseguire la lavorazione su materiali diversi. Le sorgenti laser a CO2 sotto questo punto di vista sono imbattibili.

Quali materiali possono essere lavorati con la microperforazione laser

I processi di microperforazione laser a CO2 si realizzano al meglio sui materiali flessibili sia naturali che sintetici. Ecco alcuni esempi:

  • polimeri termoplastici: materiali come i film, le pmma il polietilene, PP e PET sono tra quelli più usati nel settore del packaging e adatti a questo tipo di lavorazione
  • pelle e pellami
  • tessuti in fibra naturale e in fibra sintetica
  • legno e derivati come carta e cartone

Quale sorgente laser è adatta alla microperforazione laser?

La scelta della sorgente laser migliore per eseguire questo tipo di lavorazione dipende da diversi fattori. È opportuno conoscere dettagli come il materiale da lavorare ma anche la produttività e la velocità che si vogliono ottenere. In base a queste informazioni è possibile individuare la migliore lunghezza d’onda e la potenza della sorgente laser da utilizzare.

Scopri di più sui laser El.En.: 

Laser Scanner

Contattaci e trova la soluzione perfetta per la tua applicazione! 

Contatti – El.En. Laser 

Ablazione laser CO2 per la pelatura di frutta e verdura

group of chestnuts on a wooden table

Pelatura laser di frutta e ortaggi? È solo una delle tante applicazioni del laser CO2 per il settore dell’industria alimentare. Grazie alla sua lunghezza d’onda il laser CO2 permette di lavorare efficacemente i materiali di origine organica, come legno, pellami, tessuti, carta e simili.

Lo sviluppo tecnologico impetuoso degli ultimi anni ha permesso di applicare questo laser anche all’industria alimentare. El.En. è stato fra i primi produttori di laser CO2 a studiare e sperimentare le possibilità di impiego di questa tecnologia nella filiera agro-alimentare. L’utilizzo dei laser per la marcatura dei formaggi è una delle applicazioni realizzate. Altri tipi di applicazioni possono essere la castratura delle castagne, la biostimolazione, la marcatura laser dei salumi etc.

In quest’articolo parleremo di un’altra applicazione del laser CO2 in ambito alimentare: la pelatura di frutta e verdura fresche eseguita tramite ablazione laser.

Cosa significa ablazione laser

Il processo di ablazione consiste nell’usare un raggio laser focalizzato per rimuovere uno strato superficiale da un materiale. Tale risultato è reso possibile dall’elevata densità energetica che il laser riesce a concentrare su un’area molto piccola. Questo processo provoca l’immediata scomparsa di uno strato di materiale.

Lo spessore dello strato di materiale rimosso è molto sottile e dipende essenzialmente dai parametri con i quali si imposta il funzionamento del laser. In genere corrisponde a pochi micron. Questo significa che anche se le energie e le pressioni impiegate fossero altissime, queste riguardano solo una piccolissima parte del materiale organico. Di conseguenza, fattore questo importantissimo nella lavorazione degli alimenti, la zona interessata dal calore del laser è esigua e molto localizzata. Il risultato è che le proprietà organolettiche degli alimenti, come sapore, freschezza, consistenza e colore, non vengono modificate dall’azione del laser.

Cipolle, peperoni, pomodori, arance, limoni sono solo alcuni dei prodotti freschi che è possibile sottoporre a questo tipo di lavorazione.

Ablazione laser: gli aspetti tecnici

Dal punto di vista tecnico la configurazione di un sistema di questo tipo richiede come componenti fondamentali una sorgente laser CO2, una testa di scansione e un software di controllo. Il vantaggio di un sistema di questo tipo è che basta anche una sorgente laser CO2 a bassa potenza per eseguire la lavorazione con ottimi risultati. In generale, più la potenza del laser è alta, più veloce sarà l’operazione da eseguire e quindi la produttività del sistema.

Il processo è basato sulla scansione laser eseguita sul prodotto da lavorare. Attraverso un’accurata regolazione dei parametri di velocità e potenza del laser, è possibile configurare con estrema accuratezza il laser in funzione dei risultati che si vogliono ottenere.

Scopri di più sui laser El.En.:

RF303 RF177 S20 FLEXI M220

Contattaci e trova la soluzione perfetta per la tua applicazione! 

Contatti – El.En. Laser 

Marcatura laser di codici sul packaging

Le applicazioni del laser nel settore del packaging sono numerose. La tecnologia laser si presta bene a eseguire lavorazioni comuni come il taglio, la sagomatura o la foratura delle confezioni. Allo stesso tempo, però, con la tecnologia laser si possono eseguire lavorazioni innovative come la microperforazione laser, usata ad esempio nella produzione di sacche di plastica per il…

Le applicazioni del laser nel settore del packaging sono numerose. La tecnologia laser si presta bene a eseguire lavorazioni comuni come il taglio, la sagomatura o la foratura delle confezioni. Allo stesso tempo, però, con la tecnologia laser si possono eseguire lavorazioni innovative come la microperforazione laser, usata ad esempio nella produzione di sacche di plastica per il confezionamento in atmosfera controllata, o la creazione di confezioni easy opening.

In ognuna di queste applicazioni il laser è in grado di lavorare con efficienza, velocità e precisione. Queste caratteristiche ne hanno fatto, in molti casi, uno strumento produttivo indispensabile.

L’applicazione dei codici sul packaging

La stampa di codici sulle confezioni è una di quelle applicazioni che hanno tratto grande vantaggio dal passaggio a tecniche di produzione laser.  I codici sono necessari per garantire la tracciabilità dei prodotti, per permetterne la gestione logistica e per garantire la sicurezza dei consumatori. Tutti i prodotti immessi in commercio sono accompagnati da un qualche tipo di codice, sotto una forma o l’altra.

Perché il laser?

Il laser a CO2 è uno strumento ideale per eseguire questo tipo di lavorazione. Questi laser imprimono segni indelebili e di alta qualità sulla maggior parte dei materiali usati nel packaging come carta e cartone. 

Ottimi risultati si ottengono anche sul packaging flessibile. Questo tipo di packaging utilizza termoplastiche come polipropilene o polietilene.

In secondo luogo il laser offre una flessibilità di applicazione che altre tecnologie non posseggono. 

Con lo stesso strumento si possono imprimere informazioni di vario tipo: alfanumeriche, immagini o codice grafici come i codici a barre. 

Tutto il processo è estremamente veloce e non produce residui o scarti di lavorazione.

Quando usare il laser

Prima di pensare di passare a un sistema laser per la codifica del packaging bisogna fare alcune considerazioni. I sistemi laser industriali richiedono elevati investimenti iniziali sia per il costo della tecnologia che per la creazione dell’impianto. D’altra parte però il laser garantisce un ritorno sull’investimento senza pari in termini di produttività. I laser sono velocissimi nell’eseguire le loro lavorazioni e sono estremamente flessibili.

Pertanto una situazione ottimale di uso del laser si ha in queste due condizioni:

  • quando si hanno volumi di produzione molto elevati
  • quando è richiesta una flessibilità molto elevata nelle lavorazioni

Al contrario una situazione non ideale si ha nei casi in cui ci sono bassi volumi produttivi e lavorazioni standardizzate. In questo caso le lavorazioni tradizionali garantirebbero un migliore ritorno sull’investimento.

La tecnologia laser utilizzata

Il processo per imprimere codici sulle confezioni si basa tecnica di lavorazione chiamata marcatura laser. Questo processo consiste nell’imprimere un segno sulla superficie di un materiale con il raggio laser. Si tratta di una delle classiche lavorazioni di galvo scanning. In questo tipo di applicazioni si utilizzano una sorgente laser e una testa galvanometrica per movimentare il raggio laser sulla superficie. 

Le sorgenti laser a CO2 sono disponibili in diverse configurazioni di potenza. La scelta finale dipende dal tipo di materiale che si deve marcare e dalla velocità di lavorazione richiesta.

Contattaci

Un sistema di codifica laser per il packaging può essere declinato in moltissimi modi. Tutto dipende dal materiale da lavorare, dal volume di produzione, dal tipo di informazioni da imprimere. 

Le possibilità sono infinite, e solo una consulenza esperta può aiutarti a trovare la soluzione migliore. Se vuoi saperne di più contattaci: uno dei nostri esperti ti aiuterà a trovare la soluzione laser più adatta alle tue esigenze.