Taglio laser del polipropilene

La plastica è uno dei materiali che si presta meglio al taglio con il laser a CO2. I migliori risultati si ottengono con alcuni polimeri termoplastici fra i quali rientra il polipropilene.

Plastica dai mille usi, seconda solo al polietilene come ambito di utilizzo, il polipropilene ha dimostrato delle ottime capacità di assorbimento dell’energia prodotta dal laser, tanto da prestarsi a tutto il range di applicazioni, dalla perforazione alla saldatura.

Polipropilene: caratteristiche e utilizzi

Il polipropilene è un polimero termoplastico ottenuto dalla polimerizzazione del propilene. La sua caratteristica principale è che le molecole componenti il polimero possono essere ordinate in modo ordinato o casuale. Nel primo caso, il polipropilene prende le caratteristiche di polimero isotattico. Questa configurazione è quella più utilizzata dal punto di vista commerciale, poiché conferisce al materiale ottime caratteristiche chimiche, fisiche e meccaniche.

Il polipropilene ha un’elevata resistenza al calore (maggiore rispetto al polietilene), buone caratteristiche di elasticità, durezza e capacità di assorbire gli urti senza rompersi. Possiede inoltre una bassa densità, che gli conferisce leggerezza, ha un elevato potere isolante e una buona resistenza agli agenti ossidanti e chimici.

Il polipropilene può essere infine lavorato in una varietà di forme: stampaggio a iniezione, termoformatura, estrusione per la creazione di fibre tessili.

Date queste sue caratteristiche, questo materiale plastico ha trovato una miriade di applicazioni in ogni ambito. Non c’è praticamente settore industriale o della vita quotidiana che non faccia uso, sotto qualche forma di un oggetto in polipropilene.

Ecco una lista degli oggetti che più spesso vengono realizzati in questo materiale:

  • Imballaggi, etichette e contenitori
  • Oggetti per la cucina come stoviglie e contenitori per alimenti
  • Abbigliamento sportivo
  • Componenti per le automobili
  • Buste e sacchetti
  • Oggetti idrosanitari
  • Componenti per oggetti elettronici

Taglio laser del polipropilene

Il polipropilene ha un’ottima lavorabilità mediante taglio laser CO2 del quale assorbe in modo molto efficiente la lunghezza d’onda nel raggio dell’infrarosso.

A livello macroscopico, il taglio presenta dei bordi lisci e ben rifiniti e non c’è presenza di bruciature o carbonizzazione. Anche la presenza di bava o di irregolarità del taglio dovute a residui è molto limitata.

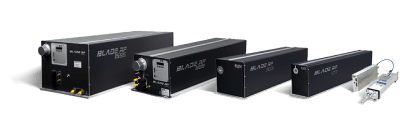
La qualità del taglio comunque è direttamente influenzata dalla potenza del laser, dalla velocità di taglio e dallo spessore del materiale tagliato. In generale, una sorgente laser a CO2 di media potenza è sufficiente a eseguire la maggior parte delle lavorazioni utili per le comuni applicazioni a cui sono destinati gli oggetti in polipropilene. Inoltre la qualità è influenzata anche dalla lunghezza d’onda utilizzata. Per questo tipo di materiale abbiamo infatti ideato una sorgente laser specifica per il polipropilene: BLADE RF333P molto apprezzata soprattutto in applicazioni taglio etichette mediante il kiss cutting, in cui la variazione di assorbimento di lunghezza d’onda dovuti ai diversi film plastici in gioco, diventa una caratteristica fondamentale della lavorazione.

Qual è la tua applicazione?

Il taglio laser del polipropilene presenta numerosi vantaggi: permette di eseguire lavorazioni complesse, di precisione, con grande velocità. È inoltre un sistema molto flessibile, che si presta a numerose applicazioni. Oltre al taglio, il polipropilene risponde molto bene alle altre lavorazioni laser, in particolare alla perforazione, alla marcatura e alla saldatura. La stessa sorgente laser può effettuare tutte queste lavorazioni.

Scopri di più sui laser El.En.:

RF333P RF303P S35 S20

Contattaci e trova la soluzione perfetta per la tua applicazione! 

Contatti – El.En. Laser 

Etichettatura laser dei cibi: la guida completa

Fresh whole bio mango isolated on black background

L’incisione laser su frutta, verdura e altri prodotti alimentari freschi è un processo innovativo che sta sostituendo i metodi tradizionalmente usati per contrassegnare i prodotti alimentari. Un laser CO2 riesce non solo a incidere codici alfanumerici e codici a barre, ma può rappresentare grafiche di qualsiasi tipo.

Questa versatilità gli permette di sostituire egregiamente metodi come la marcatura a caldo, la stampa a getto d’inchiostro e l’applicazione di etichette adesive. I vantaggi in termini di velocità e risparmio di risorse che si ottengono sono notevoli. Per questa ragione l’interesse e la sperimentazione della marcatura laser diretta dei cibi è sempre più attuale.

In questo articolo presentiamo una panoramica generale dell’etichettatura laser dei cibi. Ne mostreremo i principali campi di applicazione, i vantaggi che riesce a portare alla filiera produttiva e all’ambiente, il funzionamento del processo, le tecnologie utilizzate e i principali campi di applicazione.

Etichettatura laser dei cibi: i campi di applicazione

I prodotti alimentari fanno un largo utilizzo di codici, etichette e contrassegni di vario tipo. Le ragioni sono molte: tutelare la sicurezza dei consumatori, tracciare i prodotti lungo i vari passaggi della filiera, combattere la contraffazione dei prodotti. Le informazioni riportate sui prodotti possono essere le più disparate e includono:

  • codici alfanumerici come date di scadenza, lotti di produzione, codici PLU
  • codici a barre e QR code
  • loghi e marchi commerciali
  • contrassegni di denominazione di origine controllata

Tutte queste informazioni sono riportate sui prodotti attraverso vari metodi:

  • marcatura a caldo, utilizzata su prodotti come i formaggi e i salumi
  • stampa a inchiostro, utilizzata su prodotto dalla buccia non edibile come le uova
  • applicazione di etichette adesive, utilizzata su prodotti vegetali freschi

L’utilizzo del laser nell’industria alimentare non è nuovo. La tecnologia produttiva ha da tempo scoperto le potenzialità di questo strumento. Il suo utilizzo però riguardava il controllo dei processi (ad esempio lettura di codici a barre), la bio-stimolazione dei prodotti freschi o ancora la disinfezione dei prodotti attraverso l’utilizzo di laser con una lunghezza d’onda nell’ultravioletto.

Oggi invece si stanno sperimentando nuovi metodi per eseguire l’etichettatura attraverso marcatura laser degli alimenti. Metodi che sono conosciuti da diversi anni. I primi brevetti risalgono alla fine degli anni Novanta. Il processo però non ha avuto una larga diffusione. L’alto costo delle attrezzature laser e la mancanza di conoscenze specifiche sul processo faceva ancora preferire l’utilizzo di metodi tradizionali, comunque abbastanza veloci ed economici rispetto al laser.

Negli ultimi anni l’interesse nei confronti di questa lavorazione è invece aumentata fino a uscire dall’ambito degli specialisti. Recentemente è uscita la notizia che alcune aziende leader nel settore dei prodotti freschi hanno deciso di adottare l’etichettatura laser diretta dei prodotti. In effetti fattori come la riduzione dei costi della tecnologia laser l’aumento della richiesta di prodotti naturali e organici, la necessità di ottimizzare le risorse aziendali e la necessità di ridurre l’impronta ecologica della produzione hanno avuto il loro peso nel favorire l’abbandono dei metodi tradizionali di etichettatura.

Che il processo porti dei vantaggi lo dimostra anche il fatto che le istituzioni europee abbiano dedicato delle risorse a questa tecnologia. Un progetto europeo 2010 nell’ambito dell’innovazione ecologica ha sperimentato la possibilità di sostituire le etichette adesive dei prodotti freschi con l’incisione al laser direttamente sulla buccia dei prodotti.

Gli ambiti di applicazione di questa tecnica hanno riguardato soprattutto la possibilità di etichettare la frutta e la verdura ma non sono l’unico ambito di applicazione. Anche i formaggi stagionati possono essere efficacemente marcati con il laser. In un recente articolo abbiamo parlato del sistema che abbiamo realizzato per marcare al laser le forme di formaggio stagionato con i contrassegni tipici.

Un altro tipo di applicazione, di cui abbiamo parlato su questo blog è l’impressione al laser di codici sui gusci delle uova. Spesso sui gusci delle uova devono essere impresse sui gusci informazioni come codici per la tracciabilità, data di scadenza e data di deposizione. Queste informazioni servono alla sicurezza alimentare dei consumatori. Il metodo tradizionalmente utilizzato è basato sulla stampa a inchiostro. La marcatura laser sostituisce efficacemente la stampa a getto di inchiostro e permette di eliminare l’impiego di sostanze chimiche come inchiostri a contatto con alimenti.

La marcatura laser può essere eseguita su una vasta serie di prodotti freschi. In linea generale, i risultati migliori si ottengono sulla superficie di alimenti dotati di una buccia di qualche tipo, sia spessa, come l’avocado, che sottile, come il pomodoro. Ad oggi le operazioni di marcatura sono state eseguite con successo su vari tipi di prodotti. Eccone un elenco parziale:

  • Mela
  • Avocado
  • Banane
  • Uva
  • Limoni
  • Arance
  • Pompelmi
  • Mandarini
  • Pesca
  • Peperone
  • Susine
  • Pomodoro
  • Anguria
  • Melone
  • Castagne

I vantaggi dell’etichettatura laser

Rispetto alle tecniche tradizionali, l’etichettatura diretta tramite marcatura laser ha una serie di considerevoli vantaggi.

1. Velocità

La velocità di esecuzione della lavorazione è una delle caratteristiche più note del laser. Una sorgente laser integrata in un sistema con nastro trasportatore è in grado di eseguire la marcatura di decine di pezzi al minuto.

2. Precisione e pulizia

Grazie al controllo numerico, mediante il laser è possibile incidere caratteri, codici e immagini ad alta risoluzione sulla superficie dei prodotti senza lasciare residui di alcun tipo. Questa caratteristica lo rende ideale, ad esempio, per imprimere codici a barre, QR code o loghi commerciali dalle forme complesse sui prodotti.

3. Flessibilità

Una delle caratteristiche innovative della lavorazione laser è la sua versatilità nelle lavorazioni. Cambiare tipo di lavorazione diventa molto semplice e richiede solo una riprogrammazione del software di controllo del laser.

4. Ecologia

L’incisione al laser sostituisce l’uso di numerosi materiali potenzialmente inquinanti. Etichette in plastica o in carta, colle e inchiostri: tutti questi oggetti sono eliminati dall’etichettatura laser. Questo comporta una notevole riduzione dell’impronta ecologica della produzione. I prodotti sono quindi meno dannosi per l’ambiente e per le persone che li consumano.

5. Indelebilità

La marcatura eseguita con il laser incide direttamente la superficie dei prodotti. Per questo motivo non può essere cancellata o contraffatta facilmente. Questa caratteristica la rende ideale per tutti quei prodotti che riportano i contrassegni di origine come forma di tutela del prodotto.

L’etichettatura laser degli alimenti: un processo di marcatura laser

Il processo di etichettatura è un sottoinsieme della marcatura al laser, una lavorazione che ha numerosi campi di applicazione. La marcatura laser consiste nella rimozione di un sottile strato dalla superficie del materiale da lavorare. Tale asportazione è provocata da un processo termico, messo in atto dall’energia del raggio laser.

Quando raggiunge la superficie da lavorare, il raggio laser fa salire istantaneamente la temperatura del materiale fino causare la sublimazione, vale a dire il passaggio istantaneo del materiale dallo stato solido allo stato gassoso.

Il materiale così rimosso crea un contrasto ben definito tra la superficie non lavorata e l’area raggiunta dal raggio laser. I vantaggi di questo processo sono noti in numerosi settori: la marcatura laser è un processo ben consolidato e usato in numerosi settori su materiali non destinati al consumo alimentare.

Etichettatura laser degli alimenti: la tecnologia

Nelle sue parti generali, un sistema laser per l’etichettatura degli alimenti è identico a qualsiasi altro sistema per la marcatura laser. Le componenti che non possono mancare saranno sicuramente:

  • una sorgente laser CO2
  • una testa di scansione laser
  • un software per il controllo numerico e l’automatizzazione

La progettazione dei dettagli di layout della macchina, naturalmente, dipenderanno dal tipo di impianto, dal tipo di lavorazione, dal tipo di prodotto etc. Un’azienda che si occupa della distribuzione e commercializzazione di mele avrà bisogno di una macchina configurata diversamente da un’azienda che si occupa della marcatura laser dei salumi.

Tuttavia entrambe le macchine dovranno utilizzare una sorgente laser CO2, una testa di scansione che lo movimenta e lo focalizza sulla superficie dell’oggetto e un software collegato a un’unità di controllo che costituisce l’interfaccia tra il sistema e l’utente.

Vediamo quali caratteristiche devono avere questi componenti per eseguire efficacemente l’etichettatura degli alimenti con il laser.

Scegliere la sorgente laser più adatta

Fra le sorgenti laser esistenti in commercio, le sorgenti laser a CO2 sono quelle che mostrano le migliori caratteristiche di assorbimento sui materiali organici. Questi infatti assorbono efficacemente la lunghezza d’onda infrarossa (10.6 micrometri) della sorgente laser CO2 grazie alla loro scarsa conduttività termica.

Per le operazioni di marcatura è necessaria una sorgente laser capace di mantenere stabili i parametri del laser e quindi di garantire un’elevata precisione del risultato. Per questo motivo è essenziale che il medium produttore del laser sia sempre in ottime condizioni. Questo non sempre è possibile.

Ogni dispositivo laser, in un modo o in un altro, è soggetto a un naturale processo di degradazione. Nel caso del laser a CO2 questo medium è costituito da una miscela di gas di cui la parte principale è costituita da anidride carbonica. Nel corso del tempo, la continua fuga di molecole di gas porta a un rarefarsi delle molecole di gas presenti nella cavità di risonanza con una conseguente progressiva degradazione dei parametri del raggio laser.

I mutamenti subiti dal raggio laser si manifestano in una scarsa qualità delle lavorazioni. Il ripristino dei parametri originari rende spesso inevitabile l’intervento di manutenzione della ditta produttrice, con un conseguente sospensione delle attività produttive e un aumento dei costi.

Per ovviare a questo inconveniente – tipico di tutti i laser a CO2 – El.En. ha studiato un tipo di sorgente laser a CO2 ricaricabile autonomamente e con poco costo. Grazie a questa caratteristica le sorgenti laser El.En. riescono a mantenere i parametri fondamentali del laser sempre a un livello ottimale.

Per eseguire operazioni di marcatura sui prodotti organici non servono grandi potenze. Tuttavia la potenza della sorgente laser CO2 influenza direttamente la velocità del risultato ed è quindi un elemento da tenere in considerazione. Una sorgente laser più potente impiegherà meno tempo a eseguire una marcatura laser in quanto la maggiore potenza utilizzata permetterà di eseguire la lavorazione molto più velocemente.

La testa di scansione laser

Ogni applicazione di marcatura laser ha bisogno di una testa di scansione per poter funzionare. Abbiamo avuto già modo di vedere in altri articoli qual è il funzionamento di una sorgente laser e qual è la sua utilità. Una testa di scansione laser è un dispositivo che ha il compito di muovere il raggio laser su un percorso prestabilito, coincidente con la lavorazione da eseguire.

Un raggio laser infatti è un fascio di luce che procede in linea retta finché non incontra un ostacolo di qualche tipo. Se non è deviato in qualche modo, un raggio laser non può essere utilizzato ai fini delle lavorazioni. La testa di scansione ha appunto il compito di deviare il raggio laser facendogli seguire un percorso prestabilito.

Per svolgere questo compito, la testa di scansione utilizza degli specchi galvanometrici che spostano il raggio laser lungo gli assi X e Y di un’area di lavoro.

Affinché possa eseguire efficacemente la lavorazione, il raggio laser deve essere sempre ben focalizzato sulla superficie da lavorare. A tal fine è necessario l’utilizzo di una lente z-lineare che, aumentando e diminuendo la lunghezza focale della lente in base alla necessità, riesce a tenere il laser nel punto esatto della lavorazione.

Il software e l’unità di controllo

La sorgente laser e la testa di scansione, composta dai dispositivi di cui abbiamo appena parlato, devono agire in coordinazione. La posizione del laser, il suo fuoco, la sua potenza e la durata del raggio devono essere attivati in funzione della lavorazione da eseguire.

Il compito di coordinare tutti questi dispositivi è svolto dal software e dall’unità di controllo. Il software rappresenta l’interfaccia tra la macchina e l’utente. Si occupa di tradurre il pattern della lavorazione da eseguire in coordinate e parametri che poi l’unità di controllo invia alla testa di scansione e alla sorgente laser.

In questo modo è possibile incidere qualsiasi tipo di informazione semplicemente modificando i parametri del software o inserendo un nuovo disegno CAD.

Un processo sicuro

Uno dei timori di chi prende in considerazione la possibilità di adottare dei processi di marcatura laser è la possibilità che essa influisca sulla shelf life dei prodotti. In effetti la buccia protegge il prodotto da muffe, batteri e altri agenti che potrebbero danneggiare le qualità organolettiche o addirittura renderlo pericoloso per i consumatori.

La marcatura laser è un processo basato sulla rimozione di materiale dallo strato superficiale di un alimento destinato al consumo. Che si tratti della crosta di un formaggio o della buccia di un frutto, questo strato superficiale ha il compito di proteggere il prodotto dagli attacchi di potenziali agenti contaminanti che potrebbero danneggiarlo.

Nel caso di prodotti come salumi e formaggi il rischio è minimo: la crosta esterna di questi prodotti è molto spessa. Su di essa la marcatura laser fa delle incisioni di pochi micron, certo meno invasive delle corrispondenti marcature a caldo effettuate tradizionalmente.

Il problema è più rilevante per i prodotti vegetali freschi e, in particolare, per quelli dalla buccia molto sottile, come ad esempio i pomodori o l’uva. Rimuovere uno strato, per quanto superficiale, dalla buccia, potrebbe essere causa di disidratazione e contaminazioni di vario tipo.

Tuttavia, la realtà è diversa. Diversi studi hanno però evidenziato come la marcatura laser avviene solo sulla superficie e non provoca nessuna alterazione al prodotto. La funzione protettiva della buccia insomma non viene meno e la shelf life dei prodotti rimane inalterata.

Di conseguenza anche le qualità organolettiche rimangono inalterate: l’etichettatura laser della frutta e della verdura non altera in alcun modo il sapore dei prodotti.

Scopri di più sui laser El.En.: 

RF88 FLEXI M220

Contattaci e trova la soluzione perfetta per la tua applicazione! 

Contatti – El.En. Laser 

Laser CO₂ e acrilico (PMMA o PLEXIGLASS)

shutterstock_161427530-1

Continuiamo a esplorare le applicazioni dei laser CO₂. In questo articolo parleremo dell’acrilico e del laser CO₂. L’acrilico, noto anche come PMMA o plexiglass, è uno dei materiali plastici che possono essere lavorati con successo tramite laser. In particolare, il laser CO₂ è lo strumento ideale per questo tipo di lavorazione.

Che cos’è l’acrilico e perché ha avuto così tanto successo

L’acrilico è stato scoperto negli anni ’20. Tuttavia, il materiale ha iniziato a diffondersi davvero solo dopo la Seconda guerra mondiale come sostituto economico ed efficace del vetro. Facile da produrre e da lavorare, resistente e flessibile, l’acrilico si è affermato come materiale di grande successo per una vasta gamma di applicazioni.

Laser CO₂ e acrilico

L’acrilico è conosciuto anche come PMMA, acronimo di Poli Metil Metacrilato, che fa riferimento alla sua formula chimica contenente atomi di carbonio. Per questo motivo i materiali acrilici rispondono molto bene alla lunghezza d’onda del laser CO₂, pari a 10,6 micrometri.
A questa lunghezza d’onda, l’acrilico risulta opaco al laser CO₂, che viene quindi assorbito molto efficacemente dal materiale. Questa caratteristica, unita alla bassa conducibilità termica e a un punto di sublimazione relativamente basso (300 °C), consente di lavorare l’acrilico in modo rapido e semplice. Infatti, la fabbricazione di materiali acrilici è una delle applicazioni in cui i laser CO₂ offrono i migliori risultati.

Taglio laser dell’acrilico

La principale tecnica di lavorazione laser dell’acrilico è probabilmente il taglio laser. Come abbiamo visto, l’interazione tra laser e acrilico è molto efficiente. Ciò significa che quando un laser CO₂ colpisce una superficie acrilica, quest’ultima assorbe gran parte dell’energia trasmessa dal laser, concentrata in un punto molto piccolo. Un’elevata energia su una superficie ridotta comporta la vaporizzazione istantanea del materiale e, di conseguenza, si ottiene il taglio. Questo processo avviene tramite sublimazione del materiale. La sublimazione fa sì che il materiale evapori senza produrre residui, rendendo il taglio laser un processo estremamente pulito. Il risultato è precisione e qualità elevata: il taglio presenta bordi netti, lisci e rettilinei che non richiedono ulteriori finiture. Il processo di taglio laser dell’acrilico è anche incredibilmente veloce. La velocità dipende dallo spessore del materiale e dalla potenza della sorgente laser, ma in ogni caso sarà significativamente superiore rispetto ai metodi di taglio meccanico, anche quelli CNC. Le possibilità offerte dalla lavorazione laser sono infinite e, in ultima analisi, limitate solo dalla fantasia del progettista.

Hai bisogno di un sistema di taglio laser?

In El.En. abbiamo una lunga esperienza nella produzione di sistemi laser per la fabbricazione di acrilico. Possiamo progettare sistemi laser completi o integrare i nostri laser CO₂ in sistemi esistenti. Per qualsiasi richiesta o domanda, non esitare a contattarci!

Laser a fibra vs laser CO2 per la marcatura laser

Il laser a CO2 e il laser a fibra sono i due tipi di laser più utilizzati in ambito industriale. Entrambe le tecnologie si sono dimostrate affidabili ed efficienti. Garantiscono infatti un’elevata produttività, flessibilità di applicazione e precisione nei risultati.

Ma i due laser non sono uguali. La differenza è la lunghezza d’onda del laser prodotto con queste due tecnologie. Per i laser a fibra la lunghezza d’onda tipica è di 1064 nanometri mentre per i laser ad anidride carbonica è di 10,6 micrometri. Si tratta di una differenza sostanziale perché da essa dipende il tipo di materiale che può essere lavorato dal laser.

Laser a fibra, il re dei metalli

Il laser a fibra è utilizzato soprattutto nelle applicazioni sui metalli. La tecnologia a fibra consente di ottenere densità energetiche più alte sulla superficie dei metalli per due ragioni. La prima è che i metalli assorbono bene la lunghezza d’onda del laser a fibra mentre tendono a riflettere e a disperdere la lunghezza d’onda del laser ad anidride carbonica. La seconda è che il laser a fibra consente di ottenere sulla superficie di lavoro un diametro focale più piccolo di quello del laser ad anidride carbonica. Il risultato è che con il laser a fibra si riesce a ottenere una densità energetica maggiore a parità di potenza rispetto al laser a CO2.

Il principale difetto della tecnologia laser a fibra è la sua scarsa flessibilità. La lunghezza d’onda del laser a fibra è assorbita bene dai metalli ma non solo. Un problema del laser a fibra è che molti materiali assorbono la sua lunghezza d’onda. Questo lo rende poco selettivo sui materiali.

Laser a CO2, il laser più versatile

La selettività è invece uno dei vantaggi del laser a CO2. La lunghezza d’onda di 10,6 micrometri è assorbita bene da tutti i materiali a base carboniosa. Tra questi rientrano buona parte dei materiali utilizzati nei processi produttivi.

Di seguito alcuni dei materiali su cui il laser ad anidride carbonica è più efficiente:

  • Plastiche e polimeri in generale
  • Legno e materiali derivati
  • Carta e cartone
  • Materiali biologici

Questi materiali assorbono molto bene la lunghezza d’onda del laser a CO2, cosa che rende queste sorgenti laser molto efficienti nella loro lavorazione.

Laser a CO2 vs Laser a fibra per l’incisione laser

La marcatura laser e l’incisione laser sono due varianti della stessa lavorazione. In entrambe le applicazioni si usa il laser per rimuovere uno strato di materiale. Nella marcatura, il laser rimuove uno strato molto sottile di materiale. Il segno prodotto è quindi superficiale. Nell’incisione, il laser va più in profondità, rimuove uno strato maggiore di materiale. Il segno è quindi più profondo tanto che spesso può essere sentito al tatto.

Sia il laser ad anidride carbonica che quello a fibra possono eseguire marcatura e incisione. In base a quanto abbiamo detto dovrebbe apparire evidente che la principale differenza sta nei materiali su cui si applica la lavorazione.

Per quanto riguarda la tecnologia a fibra, la marcatura e l’incisione sono utilizzate principalmente per la tracciabilità dei prodotti, quindi per incidere in modo indelebile numeri identificativi, codici seriali o matrici di dati su pezzi fatti in metallo. L’elevata densità energetica e il punto focale di piccole dimensioni lo rendono ideale per questo tipo di applicazione sui materiali metallici.

La marcatura e l’incisione sono invece una delle lavorazioni più utilizzate del laser a CO2. Questa lavorazione ha una grandissima varietà di applicazioni. Oltre alla marcatura di codici identificativi, come per il laser, permette di realizzare veri e propri pattern decorativi, tanto che è utilizzata nell’industria della moda. Una delle applicazioni che si sono sviluppate negli ultimi anni è, ad esempio, la marcatura laser del tessuto denim per la produzione di jeans.

Scopri di più sui laser El.En.: 

Laser Scanner

Contattaci e trova la soluzione perfetta per la tua applicazione! 

Contatti – El.En. Laser 

Marcatura laser a CO2 per l’industria del packaging

La marcatura laser è una delle lavorazioni laser più utilizzate in ambito industriale. I processi industriali legati al confezionamento dei prodotti la utilizzano per applicare informazioni sugli imballaggi: date di scadenza, codici per la tracciabilità, lotti di produzione, loghi e rappresentazioni grafiche. Il vantaggio fondamentale della marcatura laser è che rispetto ai metodi tradizionali si possono ottenere altissime velocità di esecuzione e precisione nelle lavorazioni. Ma non solo. Il laser consente di aumentare i parametri relativi all’efficienza della lavorazione, ma anche di eseguire lavorazioni che non potrebbero essere effettuate utilizzando i metodi tradizionali.

Come funziona la marcatura laser?

La marcatura laser è la tecnica di lavorazione per cui si utilizza il laser per produrre un’ incisione sulla superficie di un determinato prodotto. Come in tutte le lavorazioni basate sul laser, si sfrutta la sua capacità di concentrare notevoli quantità di energia in un punto con un diametro nell’ordine dei decimi di millimetro. Nel punto in cui il laser tocca il materiale si raggiungono densità energetiche molto elevate che in pochi istanti fanno aumentare la temperatura fino a innescare trasformazioni di tipo fisico e chimico. Una caratteristica fondamentale delle lavorazioni laser è l’elevata capacità di controllo. Si può decidere con grande precisione fino a quale profondità fare arrivare l’azione del laser. Nella marcatura laser il segno è prodotto solo in superficie, su uno strato che va da qualche micron a uno o due millimetri. Oltre queste dimensioni non si parla più di marcatura laser ma di incisione laser [laser engraving]. Le due lavorazioni, anche se simili, differiscono nella profondità alla quale arriva il segno del laser e quindi nelle caratteristiche percettive del segno. L’incisione laser crea segni più visibili e percepibili al tatto. Nella marcatura laser il segno è sì visibile ma risulta invece scarsamente percepibile al tatto.

Marcatura laser e packaging

In tutte le lavorazioni laser, la scelta della potenza da utilizzare dipende dal materiale che si deve lavorare e dalla velocità di esecuzione del processo. Come forse saprete ogni laser emette un raggio di luce polarizzata a una lunghezza d’onda definita. Alcuni materiali assorbono bene determinate lunghezze d’onda ma non altre. Nel settore degli imballaggi il laser a CO2 è quello che permette di ottenere i migliori risultati. La sua lunghezza d’onda di 10.6 micrometri appartiene al lontano infrarosso ed è assorbita molto bene da tutti i materiali organici, come carta, cartone, polimeri termoplastici, vetro, appartengono a questa categoria e sono quelli più utilizzati per creare gli imballaggi.

Vantaggi della marcatura laser

Tradizionalmente, per marcare per imprimere informazioni sugli imballaggi si usano i seguenti metodi:
  1. stampa a getto inchiostro
  2. stampa a trasferimento termico
  3. stampaggio
  4. marchiatura a caldo
  5. incisione meccanica
Queste tecniche si basano sempre sul contatto tra lo strumento di lavoro e il pezzo da lavorare. Rispetto ad esse il laser ha diversi vantaggi:
  1. risparmio: le informazioni sono incise direttamente sul prodotto, questo elimina qualsiasi altro materiale, come inchiostro ed etichette
  2. indelebilità: resiste all’usura, ai solventi, ai graffi, alla luce e ai tentativi di contraffazione
  3. automazione: il processo è completamente automatizzabile
  4. flessibilità: con la marcatura laser si può imprimere qualsiasi tipo di informazione con qualsiasi caratteristiche
  5. contact-free: i materiali non sono sottoposti a stress meccanico

Materiali e marcatura laser

Come abbiamo detto le caratteristiche del materiale influenzano le caratteristiche specifiche dell’operazione di marcatura

Imballaggi in carta, cartone

La carta e cartone sono prodotti a partire dalla cellulosa, un materiale di origine biologica prodotto dalla lavorazione del legno. Il laser agisce sulla carta vaporizzando uno strato sottile di materiale. Il segno così realizzato può avere un basso contrasto perché è dello stesso colore del materiale. La carta è di colore chiaro quindi il segno può essere poco leggibile a causa del basso contrasto. La carta è chiara e in questo caso il segno è dello stesso colore della carta. Per creare un contrasto maggiore si possono creare dei riquadri ricoperti di colore scuro. In questo caso il laser rimuove solo lo strato superficiale per scoprire la parte sottostante. Il contrasto tra il bianco della carta nel punto in cui è rimossa e lo scuro della vernice che la circonda creano un segno molto leggibile.

Marcatura laser su plastica

La plastica è un prodotto organico di sintesi basato su polimeri a base di carbonio. Su alcuni tipi di plastica il laser a CO2 è molto efficiente e consente di ottenere risultati ottimali. Le plastiche che si prestano meglio a marcatura laser sono quelle maggiormente utilizzate nel settore del packaging come ad esempio polietilene, pet o polipropilene. La marcatura laser su plastica avviene per trasformazione chimica. Il laser spezza le catene polimeriche. La luce incide sul segno in maniera diversa rispetto al materiale circostante, quindi il segno è abbastanza visibile. A seconda degli additivi applicati alla plastica si possono ottenere diversi livelli di contrasto.

Marcatura laser su vetro

La marcatura laser si può eseguire anche sul vetro. Su questo materiale la marcatura avviene tramite trasformazione fisica del materiale. Il vetro è un materiale molto fragile, poco flessibile. Al suo interno intrappola delle microbolle d’aria. Quando il laser colpisce la superficie del materiale le bolle d’aria si espandono a causa del calore creando delle microfratture. Questo cambia la trasparenza del materiale e crea il segno.

Oltre gli imballaggi

In alcuni casi la marcatura laser permette di eliminare l’imballaggio. La marcatura laser sugli alimenti è una tecnica che si è affermata negli ultimi anni. Si usa soprattutto su prodotti freschi come gli ortaggi o sui prodotti stagionati ma può essere utilizzata su qualsiasi prodotto compatibile. In questa applicazione la marcatura è eseguita direttamente sulla superficie del prodotto. Il materiale viene rimosso dalla superficie in uno strato di pochi micron. Il raggio laser non penetra all’interno del prodotto che quindi viene totalmente preservato nella sua freschezza. Diversi studi hanno dimostrato che la marcatura laser non inficia la qualità del prodotto. Utilizzata da industrie come i grandi distributori di cibo permette ogni anno di risparmiare tonnellate di materiali da imballaggio, incluse le etichette autoadesivi.

Equipaggiamento per marcatura laser nel packaging

Dal punto di vista tecnologico un sistema per la marcatura laser è composto da una sorgente laser a CO2 che produce il raggio, da una testa di scansione, che sposta il raggio su una superficie\, da un controller software che coordina il sistema.

La sorgente laser

Nel catalogo El.En. abbiamo sorgenti laser CO2 da 60W a 1200W di potenza. Una maggiore potenza corrisponde a una maggiore energia per unità di superficie che si può tradurre in una maggiore velocità di esecuzione. Il nostro catalogo ha anche sorgenti laser ottimizzate per determinati materiali usati nel packaging. Le due lunghezze d’onda 9.3 um e 10.2 um presenti per il BLADE RF177G e BLADE RF333P sono ideale per i materiali usati settore del packaging e nel kiss cutting per le etichette adesive. Le nostre sorgenti Never Ending Power hanno una tecnologia chiamata Self-Refilling che permette di aumentare la vita del laser potenzialmente senza alcun limite. Questo consiste nell’aggiunta di un consumabile, il gas cartridge, che contiene il mezzo di propagazione e che si può sostituire facilmente una volta arrivato ad esaurimento. Le sorgenti possono mantenere in questo modo le loro prestazioni inalterate nel tempo. A differenza dei laser sigillati, in questo modo si elimina definitivamente l’operazione di refurbishing che è normalmente costosa in termini sia di tempo che economici.

La testa di scansione

Le applicazioni come la marcatura sono dette di laser galvo scanning perché utilizzano degli specchi galvanometrici per movimentare il raggio laser lungo tutta la superficie. La principale caratteristica delle nostre teste di scansione è quella di avere un motore z-dinamico, che permette la regolazione del fuoco in altezza e di conseguenza, mantenere costanti i parametri in tutta l’area di lavoro.

Il controller digitale

La sorgente laser CO2 e la testa di scansione hanno bisogno di un software che ne coordini i movimenti per eseguire la lavorazione richiesta. Le nostre teste includono anche questo sistema di controllo, che può essere facilmente integrato con i comuni sistemi operativi. Scopri di più sui laser El.En.: 
Laser Scanner
Contattaci e trova la soluzione perfetta per la tua applicazione! Contatti – El.En. Laser

I parametri del processo di lavorazione mediante laser a CO2

Negli ultimi decenni, il laser è diventato uno strumento di lavorazione molto diffuso. Il suo ruolo come strumento di produzione è sempre più affermato, sia nelle applicazioni tradizionali come il taglio laser, la saldatura laser o la marcatura laser, sia in quelle più avanzate, come la sverniciatura laser, il trattamento superficiale o la microperforazione.

Il successo di questo strumento è da imputare ai vantaggi che offre in termini di flessibilità del processo. La stessa sorgente laser si può usare per eseguire lavorazioni diverse come il taglio e la marcatura su materiali diversi come la plastica e il legno anche all’interno dello stesso ciclo operativo.

Questa grande flessibilità si traduce nella complessità del processo. In generale il meccanismo di funzionamento del laser è semplice. Il laser è una sorgente di luce capace di concentrare una densità energetica molto alta, tanto da poter essere usata come una fonte di calore. Allo stesso tempo, però, l’interazione tra il laser e il materiale è influenzata da numerosi fattori che ne aumentano la complessità.

Concettualmente il taglio, la perforazione, l’incisione e la marcatura condividono lo stesso meccanismo di lavorazione dove l’energia del laser per creare trasformazioni chimico-fisiche nel materiale. Tali trasformazioni possono andare dalla semplice colorazione del materiale – come avviene nella marcatura, fino alla completa rimozione dello stesso per sublimazione, come avviene nel processo di taglio laser. Per passare da una lavorazione all’altra basta intervenire sui parametri del laser tramite l’apposito software di controllo.

Per questa ragione ogni applicazione deve essere studiata in base alle caratteristiche del laser, alle caratteristiche del processo e alle caratteristiche del materiale.

In questo articolo analizziamo i principali parametri che entrano in gioco nei processi di lavorazione laser, con particolare riferimento al laser a CO2.

Parametri relativi al laser

A differenza degli strumenti produttivi tradizionali, il laser presenta ampie possibilità di configurazione. Ogni parametro influisce sul risultato finale della lavorazione, e deve quindi essere configurato opportunamente in base al risultato che si desidera ottenere sul materiale.

I parametri del laser a cui prestare attenzione sono

  • potenza della sorgente laser
  • modalità spaziale del raggio
  • modalità temporale del raggio
  • lunghezza d’onda del laser
  • polarizzazione del raggio

Potenza della sorgente laser

La potenza della sorgente laser è un parametro molto importante da esso dipendono la velocità di esecuzione della lavorazione e la profondità dell’incisione realizzata dal laser. Più il laser è potente, maggiore sarà la quantità di materiale trasformato nello stesso intervallo di tempo. Inoltre, più è potente il laser maggiore sarà lo spessore del materiale che il laser riuscirà a tagliare anche se, come si vedrà più avanti, questo parametro dipende in parte dalle caratteristiche del materiale.

Se si utilizza un laser a bassa potenza potrebbe non essere possibile tagliare un materiale da parte a parte. D’altro canto però un laser di potenza superiore rispetto alla lavorazione da eseguire può trapassare i materiali, con il rischio però di ottenere un taglio poco netto, con bordi bruciati e irregolari a causa delle scorie prodotte dall’eccessiva potenza del laser.

Come regola generale, la scelta della potenza di una sorgente laser dovrebbe essere fatta per eccesso in modo da potere abbassare la potenza di utilizzo fino a ottenere il risultato desiderato.

Modo spaziale del raggio laser

Questo parametro definisce il profilo in sezione trasversale del raggio laser. Un raggio laser può avere diversi modi, cioè può avere profili diversi.

Il modo più utilizzato nelle applicazioni di taglio laser è il modo gaussiano, in quanto permette riesce a produrre la massima densità energetica, cioè a concentrare il raggio in un punto dal diametro molto piccolo.

In questo modo si riescono a ottenere tagli e incisioni dalle dimensioni minime, con alte velocità di esecuzione della lavorazione e la possibilità di tagliare spessori di maggiori dimensione.

Altri modi spaziali permettono invece di focalizzare il raggio su una superficie più ampia, permettendo in questo modo di ottenere densità energetiche più basse.

Modo temporale del raggio laser

I laser possono essere usati in due modalità, ad onda continua o ad onda pulsata. La prima è sicuramente quella più diffusa, utilizzata soprattutto nelle produzioni in serie, permette di ottenere tagli molto levigati, e di tagliare materiali più spessi. La modalità pulsata è invece usata per eseguire lavorazioni che richiedono maggiore precisione, spesso con un laser di bassa potenza.

Lunghezza d’onda

Il modo in cui i diversi materiali assorbono la radiazione laser dipende dalla sua lunghezza d’onda. Mentre alcuni di essi assorbono molto bene la lunghezza d’onda del laser a CO2, altri richiedono lunghezze d’onda diverse e quindi altri tipi di laser.

Alluminio e rame, ad esempio, assorbono poco la lunghezza d’onda del laser a CO2 e per essere tagliati richiedono potenze molto elevate, con una bassa efficienza nel processo. I materiali non metallici come il legno e quelli sintetici, come le plastiche polimeriche, assorbono invece perfettamente la radiazione del laser a CO2. Anche metalli come l’acciaio dolce e quello inossidabile possono essere tagliati con il laser a CO2 con ottimi risultati.

Polarizzazione

La polarizzazione indica la proprietà del fascio laser di irradiarsi in una sola direzione. Questa proprietà differenza il laser dalle sorgenti di luce non polarizzata, che invece si irradia in tutte le direzioni.

Questo parametro è importante nella misura in cui esso influisce su alcune caratteristiche del taglio. In linea di massima, quando la direzione di taglio e la polarizzazione hanno lo stesso orientamento, si ottengono tagli molto sottili, dai bordi definiti e verticali. Quando la direzione del taglio è invece orientata inversamente alla polarizzazione si riduce l’assorbimento energetico del materiale, con una riduzione della velocità di lavorazione che dà come risultato un taglio più ampio, dai bordi ruvidi e irregolari.

Caratteristiche dei materiali

Nella configurazione di un sistema laser si devono tenere in conto le caratteristiche del materiale. Non tutti i materiali sono infatti laserabili. Alcuni non assorbono determinate lunghezze d’onda; altri producono risultati non soddisfacenti quando sono sottoposti al raggio laser.

I parametri di un materiale da tenere in considerazione sono le sue proprietà termiche e la sua riflettività.

Proprietà termiche

Dal punto di vista della lavorabilità al laser, i materiali possono essere suddivisi in due categorie, metalli e non metalli. I due gruppi rispondono in maniera diversa alla radiazione laser e pertanto offrono diversi gradi di lavorabilità.

I metalli hanno un’elevata conduttività termica, un punto di fusione più alto, un’elevata riflettività ottica. Per questa ragione la lavorazione laser è molto poco efficiente nella maggior parte dei casi.

I non metalli invece assorbono molto bene la radiazione laser, in particolare quella del laser a CO2 e pertanto possono essere lavorati in modo molto efficiente. Basta una piccola concentrazione di energia laser per avviare le trasformazioni del materiale che realizzano la lavorazione.

Riflettività

Questa proprietà è rilevante soprattutto per i metalli. Se possiamo in generale dire che tutti i metalli hanno un alto grado di riflettività, è anche vero che non si tratta di un parametro fisso. La riflettività di un metallo può variare con il variare delle proprietà fisiche del metallo. La riflettività ad esempio diminuisce quanto un metallo è riscaldato o quando si utilizzano lunghezza d’onda più corte.

La riflettività di un metallo può essere limitata mediante l’utilizzo di una pellicola non riflettente applicata alla superficie del materiale.

Anche la polarizzazione del raggio influisce sulla riflettività di un materiale.

Caratteristiche del processo

Il processo di lavorazione laser può essere svolto in molti modi diversi e utilizzare tecnologie diverse.

Le seguenti caratteristiche del processo di lavorazione influenzano il risultato finale:

  • velocità di spostamento del raggio
  • gas di assistenza
  • forma dell’ugello
  • distanza di spruzzatura
  • posizione del piano focale e lunghezza focale

Velocità di spostamento del raggio

La velocità di spostamento del raggio è fondamentale nel determinare il risultato finale di una lavorazione. Più il materiale è spesso più il laser deve procedere lentamente perché se è troppo veloce non riesce a penetrare il materiale.

In alcuni casi questo principio può essere usato con uno scopo, ad esempio per realizzare le lavorazioni di marcatura e incisione laser.

D’altro canto, se il laser procede troppo lentamente il materiale si riscalda troppo, aumentando la zona influenzata termicamente con conseguente carbonizzazione e danneggiamento del materiale.

La giusta velocità è quella che permette di ottenere la migliore qualità relativamente al risultato desiderato, nel modo più efficiente possibile.

Assist gas

In alcuni processi di taglio l’emissione del laser può essere accompagnata da un getto di gas. Questa tecnica consente di migliorare l’efficienza, la velocità o la qualità della lavorazione.

Fra i gas più utilizzati ci sono l’ossigeno, usato nel taglio dell’acciaio dolce, l’azoto, per il taglio taglio delle leghe di nickel, ma sono anche usati l’elio, l’argon e altri gas inerti, la semplice aria compressa.

Il getto di gas può essere sia coassiale al raggio laser che orientato. La decisione finale dipende dalle caratteristiche che deve avere la lavorazione desiderata.

Forma dell’ugello

L’ugello è il dispositivo mediante il quale il raggio laser è irradiato sulla superficie da lavorare. La sua configurazione ha un’influenza nel determinare le caratteristiche del taglio come la forma, la dimensione e i bordi.

Distanza di spruzzatura

Questo parametro è determinato dalla distanza tra l’ugello e la superficie da lavorare. La distanza di spruzzatura influenza il getto di gas. Un’eccessiva distanza può provocare turbolenze che creano irregolarità nel taglio. Se al contrario l’ugello è troppo vicino al piano di lavoro, eventuali schizzi di materiale fuso possono danneggiare la lente di focalizzazione del laser.

Posizione del piano focale e lunghezza focale

Il laser ha bisogno di essere sempre messo a fuoco sul piano di lavoro. Oltre il punto di focalizzazione infatti il raggio procede in modo divergente. Il punto di messo a fuoco deve quindi essere sempre sulla superficie da lavorare, in modo da ottenere la massima densità energetica e la massima precisione. Controllare questo parametro è quindi fondamentale per ottenere lavorazioni di buona qualità e uniformi lungo tutto il percorso del laser.

Ogni configurazione laser è specifica

In base a quanto abbiamo detto appare evidente che non è possibile standardizzare le applicazioni laser. I materiali da lavorare, le caratteristiche del processo, le caratteristiche tecniche del sistema laser determinano il tipo di configurazione da utilizzare.

Scopri di più sui laser El.En.: 

Laser Scanner

Contattaci e trova la soluzione perfetta per la tua applicazione! 

Contatti – El.En. Laser 

Le applicazioni di marcatura laser

La marcatura laser è una delle lavorazioni più diffuse a livello industriale. Nella sua accezione più ampia essa consiste nell’utilizzare il raggio laser per creare dei segni sulla superficie di un materiale.

Tali modificazioni sono rese possibili dal fatto che il laser riscalda la temperatura di uno strato di materiale vaporizzandolo all’istante. In questo modo si crea un contrasto visivo tra la parte sottoposta a lavorazione e il resto del materiale.

I laser a CO2 sono i più utilizzati in questo tipo di applicazioni. La loro versatilità su diversi tipi di materiale li rende adatti a eseguire applicazioni di marcatura in ogni settore industriale.

La marcatura laser rientra fra le tecniche più appropriate di galvo scanning. In questo tipo di applicazioni si utilizza una testa di scansione per focalizzare il raggio laser su una superficie. In altre parole la testa di scansione permette una movimentazione del raggio laser mediante gli specchi connessi ai motori galvanometrici, in modo da raggiungere i punti della superficie che devono essere lavorati.

La testa di scansione è fondamentale in questa famiglia di applicazioni. Da essa deriva la grande flessibilità di questo tipo di applicazione. Grazie alla testa di scansione è infatti possibile utilizzare il laser per imprimere qualsiasi tipo di disegno: da semplici codici alfanumerici fino a vere e proprie immagini complesse, per le quali l’utilizzo del laser risulta essere la strategia vincente.

Rispetto ai sistemi tradizionali le applicazioni di marcatura laser hanno diversi vantaggi come:

  • pulizia e velocità
  • precisione
  • versatilità sui materiali
  • possibilità di automazione
  • rispetto per l’ambiente
  • durata nel tempo

I materiali

La versatilità del laser CO2 permette di applicare la marcatura laser a un’ampia gamma di materiali. Il laser ad anidride carbonica interagisce molto bene con materiali a base di carbonio quali ad esempio le termoplastiche, il legno e i suoi derivati, i tessuti e i materiali organici in generale. Ecco una lista dei materiali più utilizzati nelle applicazioni di marcatura laser.

Legno e derivati

Il legno e i suoi derivati sono utilizzati in un gran numero di settori industriali. Che si tratti di packaging o cartellonistica, la marcatura laser può essere usata per applicare vari tipi di disegni e decorazioni. In ogni caso il processo risulta essere veloce ed efficace.

Plastica

Le plastiche e le termoplastiche sono oggi largamente utilizzate per un numero infinito di applicazioni, in particolare nel mondo del packaging e degli imballi. Plastica acrilica, polietilene, poliammide e simili, sono materiali che si sottopongono molto facilmente a marcatura laser con eccellenti risultati.

Metalli

La marcatura laser è molto efficace anche sui metalli: il laser a CO2, sebbene non sia il più adatto alle applicazioni di taglio, è invece perfetto per modificarne la superficie, riuscendo a produrre incisioni molto nette e visibili.

Tessuti e pellami

La marcatura laser è perfetta per la lavorazione di tessuti e pellami. Sia le fibre naturali che quelle sintetiche interagiscono molto bene con il laser a CO2.

Su questi materiali il laser è utilizzato in numerose applicazioni che vanno dalla finitura dei tessuti alla decorazione di capi d’abbigliamento. Il vantaggio principale della marcatura laser è che permette di ridurre notevolmente l’uso di sostanze chimiche e il consumo di acqua che fanno del settore tessile uno dei settori industriali più inquinanti. Ad oggi, il denim è il materiale più trattato dal laser CO2.

Vetro e ceramica

La marcatura laser si presta bene alla decorazione di vetro e ceramica. In questo caso la marcatura laser è utilizzata soprattutto per la decorazione di oggetti finiti. Una particolare applicazione possibile è la decorazione all’interno del vetro. Grazie alla testa di scansione il laser riesce a raggiungere l’interno dell’oggetto in vetro, creando un’immagine tridimensionale.

Materiali biologici

L’applicazione della marcatura laser su materiali organici è cosa recente. Questi materiali sono ricchi di carbonio e pertanto rispondono in maniera eccellente alla lunghezza d’onda del laser a CO2. Il settore alimentare è uno di quelli che ha scoperto più di recente la marcatura laser che può essere ben sfruttata in questo settore grazie alla sua velocità e per il fatto che si tratta di una lavorazione completamente sterile.

Settori industriali

Questa estrema flessibilità a livello di materiali processabili estende i campi di applicazione della marcatura laser a numerosi settori industriali. Anzi, si può dire che che virtualmente, qualsiasi settore che utilizzi materiali compatibili, può trarre beneficio dalle applicazioni di marcatura laser. Ecco qualche esempio.

Automotive

Nel settore automotive la marcatura laser può essere utilizzata per vari scopi. Un esempio di applicazione è l’uso del laser per rimuovere i poliammidi che ricoprono i fili di rame utilizzati nei circuiti dei motori. Grazie al laser questo processo risulta notevolmente ottimizzato, consentendo un notevole risparmio nel processo produttivo.

Data la flessibilità permessa dal laser e il bassissimo costo di ogni lavorazione, la marcatura laser si presta benissimo a lavorazioni personalizzate e su misura anche in questo settore. Da un punto di vista commerciale questo significa che è ad esempio possibile offrire servizi come la personalizzazione degli interni a un prezzo molto basso e con un grande ritorno economico.

Labeling e packaging

Il settore del packaging è forse quello in cui la marcatura laser trova più applicazioni. Poiché si tratta di un settore nel quale la personalizzazione e l’automazione la fanno da padrone, si riescono bene a sfruttare tutte le potenzialità del laser. Le applicazioni possono essere di diversi tipo: si va dalla decorazione di imballaggi l’incisione di scritte come loghi o come codici identificativi.

Ultimamente sta prendendo sempre più piede l’etichettatura laser dei prodotti alimentari, il cosiddetto natural branding. L’etichettatura laser consiste nel sostituire l’etichetta autoadesiva applicata sui prodotti con un’etichetta incisa direttamente sul prodotto tramite marcatura laser.

Questo metodo di etichettatura consente di ottenere prodotti 100% compostabili e di ridurre l’utilizzo di imballaggi. Da un lato non si utilizzano adesivi composti da sostanze chimiche, dall’altro si riduce il consumo di materiali plastici, potenzialmente inquinanti, soprattutto derivante dallo scarto, non visibile al consumatore, del supporto delle etichette adesive. L’etichettatura laser è stata applicata con successo sia su prodotti freschi con la buccia che su formaggi e salumi.

Produzione di pannelli

La produzione di pannelli informativi è un altro grande ambito di applicazione della marcatura laser. Questa applicazione è molto efficiente sui materiali che più spesso sono impiegati in questa industria come le plastiche acriliche, l’alluminio, il vetro, il legno.

La marcatura laser permette di disegnare loghi con qualsiasi grado di complessità e incidere scritte di qualsiasi tipo e lunghezza.

Rispetto a tecniche tradizionali come la serigrafia o l’incisione, la marcatura laser ha la caratteristiche di essere indelebile e ha quindi una durata notevolmente maggiore, oltre a essere notevolmente più veloce e pulita in fase produttiva.

Industria tessile, della moda e della decorazione d’interni

Negli ultimi anni i designer di tutto il mondo hanno scoperto la marcatura laser. Il laser permette infatti di passare direttamente dalla fase di progettazione alla fase di produzione.

Questa caratteristica lo rende ideale nei settori in cui la sperimentazione creativa è un vantaggio competitivo.

In effetti creare prototipi e sperimentare soluzioni creative è molto più facile se si segue un paradigma di produzione digitale del quale il laser è parte. Dal disegno sul computer al prodotto finito il passo è breve. Inoltre le limitazioni fisiche alla fantasia del designer sono molto più limitate.

Per queste ragioni la marcatura laser trova sempre più applicazione nei settori creativi. Come abbiamo visto prima, il laser può essere utilizzato nel settore tessile per la finitura dei tessuti come ad esempio la colorazione dei jeans ma anche la creazione di motivi ornamentali su tessuti o pellami sia naturali che sintetici destinati all’abbigliamento o alla decorazione di interni.

Anche tappezzerie da parati, tendaggi e tappeti si prestano molto bene all’applicazione di motivi decorativi tramite marcatura laser.

Sempre nell’ambito della decorazione di interni, la marcatura laser è molto utilizzata anche nella decorazione di piastrelle ceramiche che consente infatti di creare a bassissimo costo decorazioni anche molto complesse e originali.

Qual è la tua applicazione?

Come abbiamo visto, la marcatura laser può essere applicata in numerosi settori. Questa tecnologia permette di ottenere importanti vantaggi in termini di velocità e di efficienza del processo produttivo. Permette di rispondere tempestivamente alle richieste di mercati in continua evoluzione.

Scopri di più sui laser El.En.: 

Laser Scanner

Contattaci e trova la soluzione perfetta per la tua applicazione! 

Contatti – El.En. Laser

Laser CO2 vs Laser a Fibra Ottica: facciamo un confronto

Una delle domande che riceviamo più spesso riguarda la differenza tra il Laser a Fibra Ottica e il laser a CO2. In effetti sono questi i due tipi di laser più utilizzati nel settore dei laser industriali.

Rispetto al laser a fibra ottica, quello a CO2 presenta numerosi vantaggi che lo rendono ideale per una vasta gamma di applicazioni.

A ben vedere, entrambi i laser lavorano nello spettro degli infrarossi. Ma, a parte questo aspetto, tra le due tecnologie c’è una differenza sostanziale.

La differenza tra laser a CO2 e laser a fibra

Un tipico laser a fibra ottica lavora a una lunghezza d’onda di 1,064 micrometri. Non tutti i materiali assorbono questa lunghezza d’onda. Questa caratteristica restringe molto il settore di applicazione del laser a fibra che pertanto è utilizzato in settori molto specifici, primo fra tutti il taglio laser dei metalli che richiede la concentrazione di un’altissima potenza.

Le lunghezze d’onda tipiche dei nostri laser CO2 sono invece 9.3, 10,2 e 10.6 micrometri e queste permettono applicazioni su diversi tipi di materiale. Il laser ad anidride carbonica non è infatti limitato ai soli metalli ma può trattare anche legno, l’acrilico, vetro, carta, tessuti, plastica, film e pellicole, cuoio, pietra, etc.

Grazie a questa caratteristica il laser a CO2 ha avuto negli ultimi anni una grandissima diffusione nelle applicazioni industriali più disparate. Il Laser CO2 è il più utilizzato perché è molto più versatile e flessibile rispetto ad altri tipi di laser.

La versatilità non è l’unica caratteristica vantaggiosa del laser a CO2 rispetto al laser a fibra. Ecco altre caratteristiche che rendono il laser a CO2 la scelta ideale per la maggior parte delle applicazioni:

  • Più preciso nel taglio di materiali spessi: il Laser a CO2 opera a una lunghezza d’onda più ampia quindi è più adatto del Laser a Fibra Ottica per lavorare materiali spessi, dove lascia una finitura superficiale molto più liscia
  • Qualità uniforme: la qualità è la stessa su tutti i materiali a differenza del Laser a Fibra Ottica che può risultare leggermente diversa a seconda della densità del materiale lavorato
  • Velocità di taglio in linea retta: un Laser CO2 è più veloce nel taglio in linea retta, oltre ad avere un tempo di penetrazione più rapido una volta che il taglio è stato iniziato
  • Possibilità di controllo: il laser a CO2 può lavorare con materiali di spessore diverso. La completa controllabilità dei parametri di potenza e durata permette di adattare il raggio laser alle specifiche tecniche del materiale.
  • Maggior sicurezza: la luce emessa dal laser a CO2 non ha una lunghezza d’onda accecante quindi la messa in sicurezza dell’impianto è semplificata
  • Facilità di implementazione: il laser a CO2 consente di creare macchine leggere e compatte, capaci di soddisfare tutte le necessità produttive, anche quelle di dimensioni più contenute.

Laser a CO2: versatilità e affidabilità

In base a quanto abbiamo scritto, appare evidente che la scelta tra laser a fibra e laser ad anidride carbonica dipende dal tipo di applicazione. Le qualità chimiche del materiale e dai requisiti tecnici della produzione sono determinanti nella scelta della tecnologia.

La differenza nei materiali laserabili è una delle più importanti. Se il laser a fibra è particolarmente efficace sui metalli, il laser a CO2 offre molta più versatilità e controllo. Permette di lavorare la maggior parte dei materiali plastici e tutti i materiali organici ma è utilizzabile anche sui metalli per operazioni di trattamento superficiale e di marcatura laser. Ha inoltre una lunga storia di applicazioni industriali, che lo rendono uno strumento di lavoro affidabile e sicuro.

Il laser a CO2 è quindi la scelta migliore nella maggior parte delle applicazioni industriali. Se hai in mente una lavorazione che potrebbe essere svolta tramite laser a COcontattaci, troveremo l’applicazione più adatta alle tue esigenze.

Scopri di più sui laser El.En.: 

LaserScanner

Contattaci e trova la soluzione perfetta per la tua applicazione! 

Contatti – El.En. Laser

Pensare come un laser: quando il laser è la scelta migliore

Fino a poco tempo fa, e in parte tuttora, i processi industriali erano basati su dei paradigmi produttivi incentrati sulla produzione di massa. Questo comportava una tendenza alla standardizzazione dei prodotti e dei processi, la riduzione del numero di personalizzazioni possibili, la massimizzazione del numero di pezzi prodotti.

Adottando questi accorgimenti era possibile realizzare delle economie di scala che abbassavano il costo del singolo pezzo prodotto aumentando così il profitto dell’azienda.

Un paradigma produttivo di questo genere andava bene finché il rapporto tra produttori e clienti era a senso unico: il mercato acquistava ciò che il produttore aveva da offrire e adeguava di conseguenza le sue possibilità produttive. Gli avanzamenti tecnologici degli ultimi anni, accompagnati da cambiamenti nei mercati e nelle richieste delle industrie, hanno però permesso di superare questo approccio e portare un cambiamento di paradigma.

Grazie all’uso delle tecnologie, processi di fabbricazione digitale hanno reso possibili nuovi approcci alla produzione e la realizzazione di forme di produzione altamente personalizzate che prima non erano sostenibili dal punto di vista economico.

Il laser rientra pienamente fra questi processi. L’uso del laser è stata una rivoluzione e ha permesso in molti settori di ridurre i costi di produzione, velocizzare il tempo di evasione dell’ordine e rendere possibile la produzione di massa di prodotti personalizzati.

Quanto detto potrebbe sembrare un paradosso: per comprenderne appieno la portata bisogna cambiare modo di pensare alla produzione industriale.

Pensare come un laser

L’acquisizione di un sistema laser non è solo l’acquisizione di un nuovo macchinario. Impone anche l’adozione di un nuovo modo di pensare alla produzione. Diventa necessario conoscere i vantaggi che il laser offre per sfruttarne i punti di forza e utilizzarlo in modo produttivo ed economicamente vantaggioso.

Per capire cosa significhi concretamente, analizziamo uno per uno i suoi punti di forza: versatilità, precisione, pulizia, velocità e mancanza di contatto.

Versatilità

La versatilità del laser si può riscontrare su molti piani. In primo luogo, il laser a CO2 può lavorare su una vasta gamma di materiali. Questo tipo di laser dà il meglio di sé su quelli di derivazione organica (carta, cartone, pelle, tessuti, materiali plastici acrilici, materiali abrasivi etc.), sui quali può eseguire efficacemente qualsiasi tipo di lavorazione. Sui materiali metallici, invece, il laser a CO2 ha un’applicazione più ristretta, in particolare nel campo dei trattamenti superficiali, come la rimozione delle vernici.

Precisione

Per sua natura il raggio laser è uno strumento altamente controllabile. La durata del raggio e la sua potenza sono facilmente gestiti tramite il software, e dosati in funzione dei risultati che si desiderano ottenere. Questa caratteristica del laser ha aperto la strada a lavorazioni di precisione e ha reso possibile creare pezzi perfettamente calibrati sulle funzioni per le quali sono stati creati.

Degli esempi di questo tipo di applicazione possono essere la perforazione di vaschette per alimenti, o il taglio di prodotti per il packaging. Questo particolare tipo di confezionamento consiste nel creare dei fori sulla superficie del film plastico per migliorarne la traspirabilità e adattarla alle caratteristiche del contenuto.

Questo è solo un esempio delle applicazioni rese possibili dal laser. Altri esempi sono la strong di rivestimento nel settore automotive, la creazione di tubi per l’irrigazione, la microforatura di strumenti per il settore sanitario.

Pulizia

Fra tutti i processi di lavorazione basati sulla rimozione di materiale da un pezzo in lavorazione, il laser è quello che produce meno residui in quanto il materiale viene eliminato per sublimazione. Anche gli scarti di lavorazione, cioè le parti di materiale di base non utilizzato, possono essere ridotti grazie alla procedura di nesting, gestita da software appositi.

La gestione computerizzata permette di sfruttare al massimo la superficie di lavoro ricavando più pezzi finiti dalla stessa base di materiale rispetto all’equivalente lavorazione tradizionale nella maggior parte dei casi. Sotto questo aspetto, il laser è un salto di qualità rispetto ai processi basati sull’asportazione di truciolo, o sull’utilizzo di getti di fluido abrasivo di vario tipo.

I risultati di pulizia sono possibili in quanto il raggio laser concentra un’elevata energia sul materiale da lavorare il quale, nel punto in cui è colpito dal raggio, va incontro a processi chimico-fisici che ne provocano la rimozione istantanea per evaporazione senza produzione di scarti.

Questa caratteristica rende il laser ideale per tutti quegli ambiti produttivi nei quali l’assenza di scarti di lavorazione e il mantenimento di un ambiente pulito sono fondamentali. Si pensi ad esempio alle lavorazioni nell’ambito dell’elettronica, al settore dei dispositivi medicali, ai settori del packaging e del confezionamento.

L’assenza di scarti e di altri residui comporta anche un vantaggio economico: infatti, i tagli eseguiti con il laser a CO2 non hanno bisogno di ulteriori rifiniture: questi sono eseguiti in maniera chirurgica e l’asportazione di materiale non lascia la minima traccia, riducendo in tal modo i costi produttivi per ogni pezzo.

Velocità

Nelle lavorazioni industriali la velocità di esecuzione delle lavorazioni è un requisito fondamentale. Da essa dipende la possibilità di rispondere efficacemente alle esigenze di produttività.

Se messo in condizioni ottimali, il laser è capace di eseguire le lavorazioni ad altissima velocità. Questa caratteristica è particolarmente evidente nell’esecuzione di lavorazioni dal disegno complesso. Processi come l’incisione di codici a barre e codici identificativi sui pezzi da lavorare, la decorazione di tessuti, il taglio di forme complesse vengono eseguiti in maniera praticamente istantanea da un raggio laser.

Ma anche lavorazioni lente e dispendiose come la finitura dei tessuti possono essere rimpiazzate efficacemente da un laser a CO2. In un articolo precedente abbiamo parlato della possibilità di decolorare il tessuto denim, utilizzato per la strong, mediante processi di laser scanning.

In precedenza la decolorazione dei jeans era eseguita tramite processi chimici molto lenti, dispendiosi in termini di risorse e estremamente inquinanti. L’integrazione del laser nella filiera produttiva di questi prodotti ha permesso di velocizzare notevolmente il processo produttivo permettendo di realizzare al contempo un risparmio notevole in termini di risorse e una riduzione dell’impronta ecologica della produzione.

Mancanza di contatto

Il laser è un processo non a contatto. Questa caratteristica permette di ottenere numerosi benefici.

In primo luogo l’usura degli utensili è limitata. Di conseguenza, si riducono anche le spese per la manutenzione degli stessi. Il laser, lo strumento che esegue materialmente la lavorazione, emette un fascio di luce coerente e focalizzata. Non c’è contatto meccanico tra l’utensile e il materiale, lo strumento di lavorazione si consuma di meno.

Certo, anche una sorgente laser ha bisogno di manutenzione ordinaria. Il mezzo produttore del laser, il gas CO2, si consuma nel corso del tempo. La tecnologia self-refilling messa a punto da El.En. per le sue sorgenti laser, ha reso questo inconveniente una semplice manutenzione: è possibile sostituire la bombola di gas anche in-house, abbattendo inoltre i periodi di inattività della macchina.

La mancanza di limitazioni meccaniche alle possibilità di movimentazione del laser, il diametro esiguo del raggio stesso unite alle possibilità offerte dal controllo numerico permettono di ottenere altissime tolleranze nelle lavorazioni. L’incisione o il taglio di forme complesse diventano estremamente semplici. Una caratteristica, questa, che rende il laser una scelta ideale per tutti quei settori che puntano sul design per ottenere il proprio vantaggio competitivo, come ad esempio la moda.

Scopri di più sui laser El.En.: 

Laser Scanner

Contattaci e trova la soluzione perfetta per la tua applicazione! 

Contatti – El.En. Laser

Taglio laser di abrasivi flessibili

Negli ultimi anni il settore dei materiali abrasivi flessibili ha visto una sempre maggiore adozione del laser a CO2 come strumento di lavoro. La tecnologia laser a CO2 permette di eseguire lavorazioni avanzate e pertanto di creare prodotti di nuova generazione, adatti ai processi e ai settori più innovativi.

La produzione dei dischi abrasivi è un perfetto esempio di questo processo. Una delle caratteristiche più apprezzate di un disco abrasivo è la sua capacità di favorire l’eliminazione dei detriti dalla superficie di lavoro. Per avere le caratteristiche richieste si creano dei fori sul disco che ne facilitano l’espulsione. Per essere efficaci i fori devono avere una determinata dimensione, devono essere distribuiti uniformemente e con precisione sul disco, devono avere una specifica densità superficiale.

Ora, nel settore della produzione dei dischi abrasivi gli strumenti più utilizzati sono lame e fustelle, cioè strumenti di lavoro meccanici. Il vantaggio principale di questi strumenti è che hanno dei costi di acquisizione e di produzione molto bassi.

Tuttavia la produzione di abrasivi con le fustelle ha anche diversi svantaggi:

  • La precisione è limitata, perché per motivi tecnici lame e fustelle non possono eseguire lavorazioni sotto a un certo diametro, con spaziature strette o con disposizioni particolari. Pertanto gli abrasivi prodotti con i metodi meccanici difficilmente possono raggiungere i livelli di ottimizzazione richiesta dalle applicazioni più avanzate.
  • il contatto meccanico espone l’oggetto lavorato al rischio di deformazione. I dischi prodotti con le fustelle risultano spesso deformati dalla pressione della stessa sul foglio matrice. Di conseguenza il disco acquisisce una forma concava o convessa e la sua efficacia diminuisce, perché la superficie abrasiva utile è minore
  • la lavorazione meccanica degli abrasivi presenta un problema legato ai costi di manutenzione degli strumenti di lavoro, infatti, i materiali abrasivi usurano molto velocemente gli strumenti di taglio. I costi di manutenzione sono pertanto elevati perché è necessario sostituire spesso gli strumenti.
  • la variazione delle sagome tagliate prevede l’acquisizione di un nuovo utensile, di conseguenza per ogni modifica sul taglio del materiale significa creare uno strumento diverso.

Il laser per la fabbricazione degli abrasivi

Il laser a CO2 è un mezzo di produzione ottimale per gli abrasivi flessibili, in quanto permette di superare questi svantaggi. Negli ultimi anni i costi di questa tecnologia si sono abbassati, e pertanto la fabbricazione mediante laser a CO2 si è diffusa nel settore.

I vantaggi del laser nel taglio degli abrasivi sono i seguenti:

  • permette di definire con grande precisione le caratteristiche del lavoro da eseguire, come la posizione, la distribuzione e il diametro dei fori, che può essere anche molto piccolo. Il laser è pertanto adatto a eseguire tutte le lavorazioni avanzate richieste dal mercato con un’elevata precisione.
  • è un processo non a contatto quindi i rischi di deformazione del materiale sono pressoché nulli. I dischi abrasivi prodotti con il laser sono molto più efficienti rispetto ai dischi abrasivi prodotti con i metodi meccanici
  • per lo stesso motivo del punto precedente, i costi di manutenzione sono molto bassi. I laser non si usurano nella lavorazione degli abrasivi perché non si realizza il contatto fra strumento di lavoro e materiale.
  • grazie all’utilizzo del laser, è possibile modificare totalmente o in parte la sagoma da tagliare modificando il file associato alla lavorazione tramite l’utilizzo di un software associato, senza il tempo ed il costo dell’approvvigionamento di un nuovo utensile meccanico.

Un settore molto promettente

Queste sono solo alcune delle applicazioni possibili nel campo degli abrasivi, ma ognuna ha le sue caratteristiche e le sue necessità. La lavorazione laser degli abrasivi è un campo di applicazione del laser molto promettente. Le nostre sorgenti laser a CO2 combinate con le nostre teste di scansione galvanometriche, sono ideali per questo tipo di applicazione: potenti, efficaci e precise, si integrano facilmente in sistemi di produzione già esistenti o in macchine di nuova concezione in ottica digital converting e sono perfettamente integrabili in una catena produttiva per un industria 4.0. I nostri esperti sono a disposizione per darti qualsiasi informazione: contattaci e troveremo una soluzione adatta alle tue esigenze.